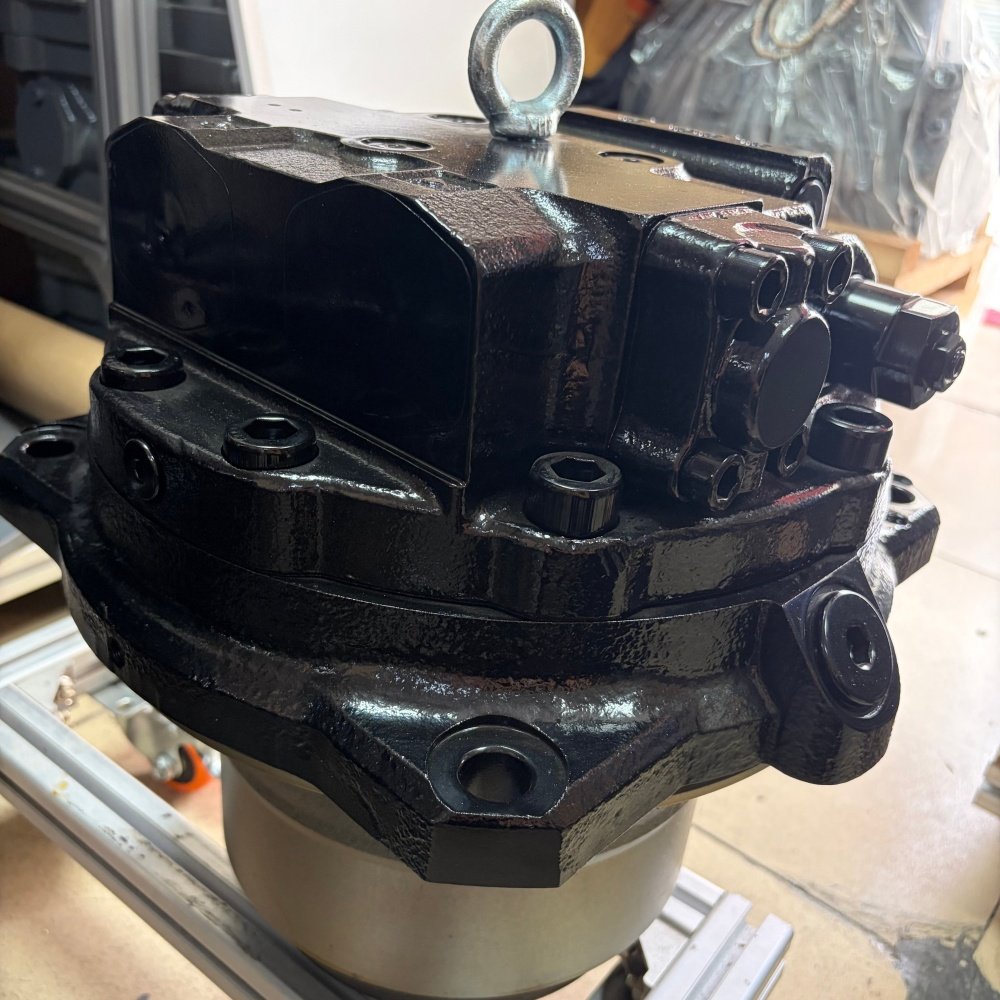
إن الفشل المفاجئ لمحرك السير على حفارة بوزن 30 طنًا يوقف الإنتاج بالكامل في موقع أعمال ترابية أو منصة تعدين. عندما تفقد الحفارة قوة السير، أو تتوقف على المنحدرات، أو يقفل أحد الجنازير، فإن السبب الجذري يعود دائمًا تقريبًا إلى المحرك النهائي للحفارة. تعمل وحدات المحرك النهائي عند ضغوط هيدروليكية تصل إلى 350 بار (5,076 رطل/بوصة مربعة) وتولّد عزم دوران هائل، وتتحمل هذه التجميعات إجهادًا ميكانيكيًا مستمرًا في بيئات ميدانية كاشطة.
بالنسبة لمديري المعدات، ومهندسي صيانة الأساطيل، ومديري المشتريات، فإن إدارة أداء المحرك النهائي تتطلب الموازنة بين زمن التشغيل الفعلي والتكلفة الإجمالية للملكية (TCO). غالبًا ما ينطوي استبدال وحدة تالفة عبر قنوات الوكلاء الرئيسيين التقليديين على تأخيرات كبيرة في المهلة الزمنية وتكاليف شراء مرتفعة.
يوضح هذا الدليل الفني الآليات الداخلية للمحركات النهائية للحفارات، ويحدد إطار عمل تشخيصيًا منهجيًا لأعراض الأعطال الشائعة، ويقارن بين اقتصاديات الاستبدال بين قطع الغيار الأصلية (OEM) وبدائل ما بعد البيع عالية الجودة، ويوضح بالتفصيل قائمة مرجعية من 5 نقاط للمشتريات لحماية استثمار أسطولك.
ما هو المحرك النهائي للحفارة؟ المبادئ الميكانيكية والهيدروليكية
المحرك النهائي هو وحدة نقل القدرة الطرفية الموجودة على كل جانب من هيكل الحفارة الزاحفة السفلي. مثبت مباشرة على إطار الجنزير، ويتمثل دوره الأساسي في تحويل تدفق السائل الهيدروليكي عالي الضغط القادم من المضخة الهيدروليكية الرئيسية إلى حركة دورانية منخفضة السرعة وعالية العزم تدير سنبك الجنزير.
تدمج وحدة المحرك النهائي الكاملة وحدتين ميكانيكيتين منفصلتين تعملان داخل هيكل تجميع واحد:
المضخة الهيدروليكية الرئيسية ← الزيت عالي الضغط (350 بار) ← محرك السير المكبسي المحوري ← الحركة الدورانية ← علبة التروس الكوكبية المخفضة ← العزم العالي (40:1) ← سنبك الجنزير وقيادة الجنزير
1. محرك السير الهيدروليكي
يحتوي القسم الخلفي من التجميع على محرك هيدروليكي مكبسي محوري متغير الإزاحة. يدخل السائل الهيدروليكي عالي الضغط إلى المحرك عبر منافذ التحكم، مما يدفع المكابس الداخلية ضد لوحة المائل (swashplate) لتحويل ضغط السائل إلى دوران للعمود.
تستخدم معظم الحفارات الحديثة محركات سير ثنائية الإزاحة. عندما يقوم المشغل بتفعيل وضع السير عالي السرعة، يقوم صمام التحكم في الإزاحة المُشغَّل هيدروليكيًا بتسطيح زاوية لوحة المائل. يقلل هذا الإجراء من إزاحة المحرك لكل دورة، مما يزيد من سرعة دوران الجنزير مع خفض عزم الدوران الناتج نسبيًا للعبور السريع عبر التضاريس الملساء.
يحتوي غلاف المحرك أيضًا على مجموعة أقراص فرامل ميكانيكية تعمل بنابض وتُحرَّر هيدروليكيًا. عندما ينخفض ضغط سير التجربة إلى الصفر، تضغط النوابض اللولبية الثقيلة على أقراص الاحتكاك ضد الألواح الفولاذية، مما يقفل عمود الإدارة لمنع انزلاق الآلة على المنحدرات.
2. علبة التروس الكوكبية المخفضة
يتكون القسم الأمامي من نظام تخفيض تروس كوكبية متعدد المراحل (عادةً مرحلتان أو ثلاث مراحل). نظرًا لأن المحركات الهيدروليكية تدور بسرعات عالية نسبيًا (1,000–2,500 دورة/دقيقة) مع عزم عمود متواضع، فإن علبة التروس الكوكبية تقلل سرعة الإدخال بنسب تصل إلى 40:1 مع مضاعفة عزم الدوران نسبيًا.
داخل علبة التروس:
- يتصل عمود إخراج المحرك بـ الترس الشمسي للمرحلة الأولى من التخفيض.
- يدفع الترس الشمسي ثلاثة أو أربعة تروس كوكبية محتجزة داخل حامل كوكبي دوار.
- تتشابك التروس الكوكبية في الوقت نفسه مع الترس الحلقي الخارجي الثابت أو الدوار (الحلقة).
- تنتقل القدرة بالتتابع عبر المراحل الكوكبية الثانوية والثالثية لقيادة الغلاف الخارجي للمحور وسنبك الجنزير.
3. الأختام العائمة ثنائية المخروط وفصل السوائل
نظرًا لأن المحركات النهائية تعمل مغمورة في الطين والماء وغبار الصخور الكاشط، فإن الحفاظ على عزل السوائل أمر ضروري. يتم إحكام غلق المفصل بين محور السنبك الدوار وغلاف المحرك الثابت بواسطة أختام الوجه المعدنية العائمة ثنائية المخروط. شديدة التحمل. حلقتان من الفولاذ السبائكي المصقول بدقة، مُفعَّلتان بحلقات مطاطية حلقية، تحافظان على غلق مستمر محكم للزيت حتى تحت انحراف الإطار الشديد.
الخلاصة الرئيسيةملاحظة: يحافظ المحرك النهائي على حجرتين منفصلتين تمامًا للسوائل: الزيت الهيدروليكي (ISO VG 46/68) الذي يعمل تحت ضغط عالٍ في محرك السير، ومواد التشحيم للتروس ذات الضغط الأقصى (EP ISO VG 220 / SAE 80W-90) التي تعمل عند الضغط الجوي داخل غلاف التروس الكوكبية. يشير التلوث المتبادل بين هاتين الحجرتين إلى فشل حرج في الأختام الداخلية.
5 أعراض أعطال شائعة ومصفوفة التشخيص واستكشاف الأخطاء وإصلاحها
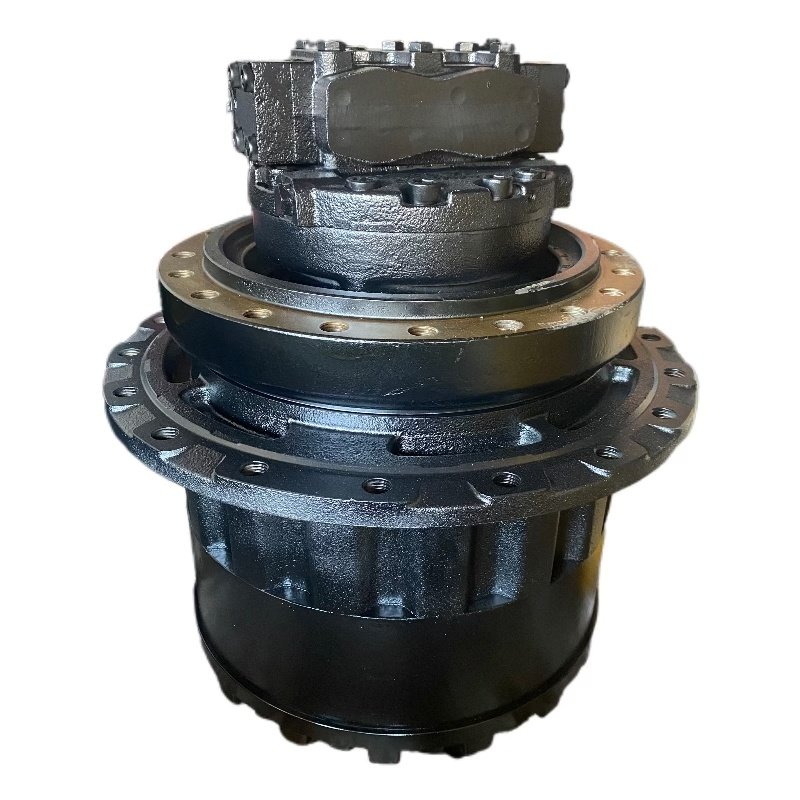
عندما تظهر على الحفارة تشوهات في السير، فإن التشخيص المبكر يمنع تآكل المكونات البسيطة من التصاعد إلى قفل كارثي للتجميع.
1. ضعف السير من جانب واحد أو انحراف التوجيه
Effect on Signalالأعراض: تسير الحفارة بشكل غير متساوٍ، وتنجذب نحو جانب واحد أثناء السير المستقيم، أو تفشل في تسلق المنحدرات الشديدة.
الأسباب الجذرية:
- الالتفاف الهيدروليكي الداخلي: تسمح أسطح كتلة الأسطوانة البالية، أو أحذية المكابس المخدوشة، أو أسطح لوحة المائل المتآكلة بتسرب الزيت عالي الضغط مباشرة إلى عودة غلاف المحرك دون توليد عزم ميكانيكي.
- سوء معايرة صمام التنفيس: صمام تنفيس السير الرئيسي العالق أو المضبوط بشكل غير صحيح يفرغ الضغط قبل الأوان دون عتبات التشغيل المحددة (على سبيل المثال، التفريغ عند 240 بار بدلاً من 350 بار).
- عزل صمام التحكم: الأعطال في بكرة صمام التحكم الرئيسي أو أختام المفصل الدوار المركزي (المشعب الدوار) تحرم أحد المحركات من حجم السائل الكافي.
نصيحة احترافيةالتشخيص: لعزل ما إذا كان ضعف السير ينشأ في محرك السير النهائي أو النظام الهيدروليكي الرئيسي، قم بإجراء اختبار تبديل الضغط عند المفصل الدوار المركزي أو افحص مدخلات التحكم الكهربائية. لمديري الأساطيل الذين يشرفون على آلات Hitachi متعددة الأنظمة، فإن دمج روتين تشخيصي منظم إلى جانب دليل استكشاف أخطاء لوحة الكمبيوتر لحفارات Hitachi يضمن التحقق من إشارات التحكم الإلكترونية للمضخة قبل استبدال المكونات الميكانيكية.
2. الضغط الخلفي المرتفع لتصريف الغلاف وانفجار ختم العمود
Effect on Signalالأعراض: يغمر الزيت الهيدروليكي علبة التروس الكوكبية بسرعة، أو ينفجر ختم زيت عمود المحرك، مما يدفع السائل إلى إطار الهيكل السفلي.
الأسباب الجذرية:
- انسداد مرشح تصريف الغلاف: ينزف كل محرك مكبسي محوري حجمًا صغيرًا من الزيت الهيدروليكي إلى غلافه للتزييت والتبريد الداخلي. يعود هذا الزيت إلى الخزان الهيدروليكي عبر خط تصريف غلاف مخصص. إذا أصبح مرشح أو خط تصريف الغلاف مقيدًا بالحطام أو الانحناء الميكانيكي، يرتفع ضغط الغلاف فوق 2–3 بار (30–45 رطل/بوصة مربعة).
- تخديد أحذية مكابس المحرك: يزيد التآكل الداخلي الشديد للمحرك من تدفق التسرب لتصريف الغلاف بما يتجاوز قدرة تفريغ خط التصريف، مما يبني ضغطًا داخليًا مفرطًا.
⚠️ تحذير: لا تقم أبدًا بتشغيل الحفار مع وجود خط تصريف علبة (case drain) مقيد أو ملتوٍ. إن تجاوز ضغط العلبة 3 بار سيؤدي فورًا إلى تمزق مانع تسرب عمود المحرك الرئيسي، مما يدفع السائل الهيدروليكي عالي الضغط إلى حجرة زيت التروس ويدمر التروس الكوكبية خلال ساعات.
3. صوت طحن معدني وتفتت أسنان التروس الكوكبية
Effect on Signal: أصوات طحن أو نقر أو قرع ثقيلة تصدر من محور الجنزير أثناء الحركة.
الأسباب الجذرية:
- انخفاض مستوى زيت تشحيم التروس: تشغيل علبة التروس الكوكبية بزيت تروس EP غير كافٍ يسبب احتكاكًا معدنيًا شديدًا، مما يرفع حرارة التروس الكوكبية الصغيرة فوق 120 درجة مئوية (248 درجة فهرنهايت).
- التفتت السطحي والإجهاد: الأحمال الصدمية المستمرة تسبب شقوقًا دقيقة على أسطح أسنان الترس الشمسي، مما يؤدي في النهاية إلى تساقط شظايا معدنية في مادة التشحيم. تنتشر هذه الجسيمات الصلبة عبر المحامل الإبرية الكوكبية، مما يسبب تدميرًا كليًا لمجموعة التروس.
4. تسرب زيت مانع التسرب ثنائي المخروط (Duo-Cone)
Effect on Signal: تسرب زيت تروس داكن من خلف عجلة الجنزير إلى بكرات الجنزير.
الأسباب الجذرية:
- تراكم الحطام: الأسلاك الرفيعة أو جذور الأشجار أو الطين المضغوط تلتف حول محور العجلة المسننة، وتتجاوز الحاجز الخارجي للأوساخ وتقطع الحلقات المطاطية الحلقية.
- فشل تجليخ الأسطح: غبار السيليكا الكاشط الذي يخترق فجوة المانع يخدش الأسطح المعدنية المصقولة للمانع، مما يدمر الطبقة الحدودية للزيت.
مصفوفة التشخيص واستكشاف الأخطاء
| العرض الملاحظ | منطقة الاشتباه الرئيسية | خطوة التشخيص الميداني | الإجراء الموصى به |
|---|---|---|---|
| ضعف قوة سحب الجنزير؛ المحرك لا يتعطل | تسرب داخلي في المحرك أو انخفاض ضغط التنفيس | قياس ضغط دائرة الحركة عند منفذ اختبار المحرك (الهدف: 320–350 بار) | إعادة معايرة صمام تنفيس الحركة؛ إذا ثبت الضغط ولكن المحرك انزلق، استبدل مجموعة الدوران أو مجموعة القيادة |
| الحفار يتحرك بالسرعة المنخفضة فقط؛ لا ينتقل إلى السرعة العالية | خلل في صمام التحكم بالإزاحة أو إشارة الطيار | تحقق من ضغط الطيار 35–40 بار عند منفذ تبديل السرعة أثناء تفعيل عصا التحكم | نظف/استبدل صمام الملف اللولبي للإزاحة؛ افحص مكبس التحكم الداخلي للوحة المائلة |
| ضغط مرتفع في غلاف المحرك؛ تسرب مانع تسرب العمود | انسداد خط تصريف العلبة أو تجاوز مفرط للمكابس | قياس معدل تدفق تصريف العلبة في حاوية خلال 60 ثانية عند ضغط التنفيس | اغسل خطوط تصريف العلبة؛ استبدل فلتر الإرجاع المسدود؛ استبدل مجموعة الدوران المهترئة للمحرك |
| تسرب زيت أسود من محور العجلة المسننة | تلف مانع التسرب العائم ثنائي المخروط أو تمزق الحلقة الحلقية | صرف زيت التروس الكوكبية؛ افحص بحثًا عن تلوث بالماء أو السائل الهيدروليكي | أزل العجلة المسننة، نظف مقعد المانع، وركّب مجموعة مانع التسرب العائم ثنائي المخروط الجديدة |
| صوت طحن؛ سدادة التصريف المغناطيسية مغطاة بشظايا معدنية | تنقر أسنان التروس الكوكبية أو انهيار المحامل | أزل غطاء نهاية علبة التروس؛ افحص تعشيق أسنان الترس الشمسي والكواكب | اغسل غلاف التروس؛ استبدل تروس المرحلة الكوكبية التالفة والمحامل الإبرية |
المحركات النهائية الأصلية (OEM) مقابل محركات ما بعد البيع عالية الجودة: تحليل التكلفة الإجمالية للملكية (TCO)
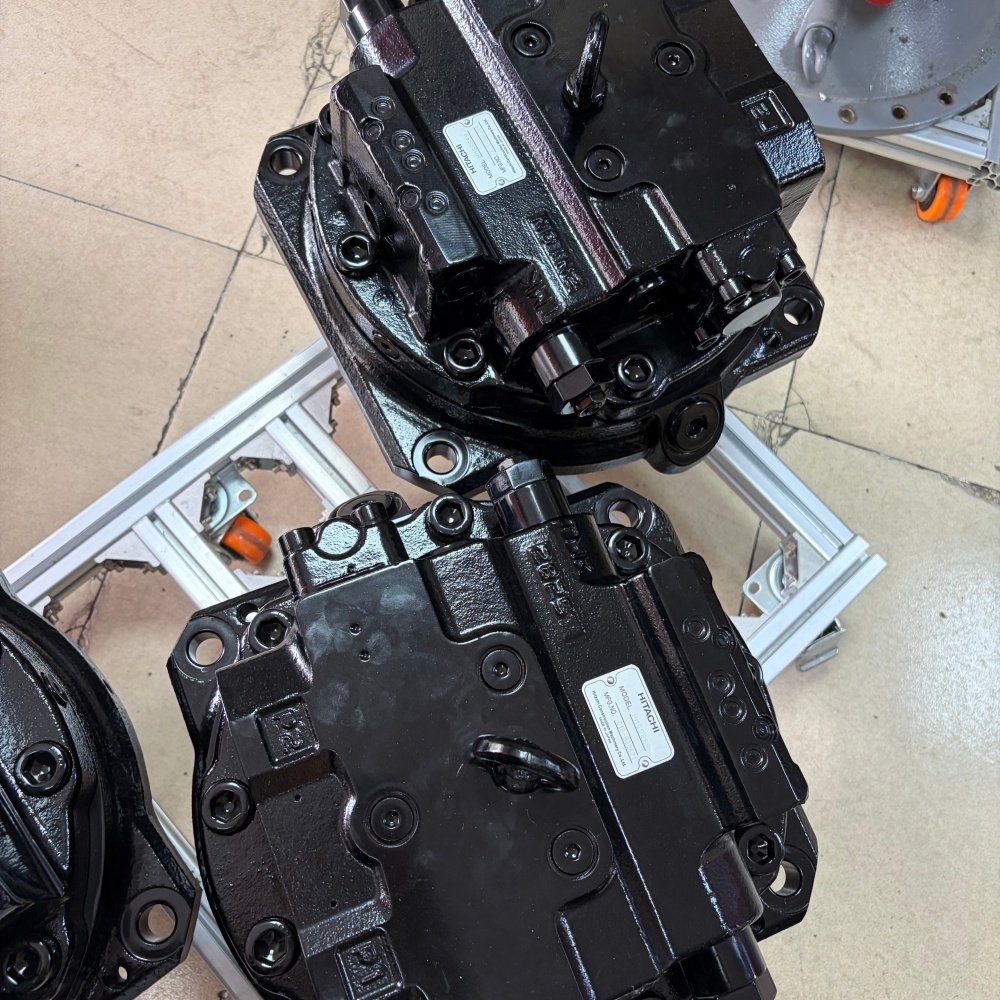
عندما يتعرض المحرك النهائي لفشل كارثي، يواجه مديرو المعدات قرار شراء حاسمًا: شراء مجموعة OEM جديدة من وكيل رئيسي معتمد، أو طلب بديل من ما بعد البيع مباشرة من المصنع، أو إعادة بناء الوحدة الحالية.
التكلفة الإجمالية للملكية (TCO) = سعر الشراء المباشر + الشحن والرسوم الجمركية + خسارة التوقف (1,500 دولار/يوم)
1. مقارنة سعر الشراء المباشر
تحمل المحركات النهائية الأصلية (OEM) أقساط علامة تجارية ثقيلة وهوامش ربح للوكلاء. بالنسبة للحفارات من فئة 15 إلى 30 طنًا (مثل Komatsu PC200 أو Hitachi ZX200 أو CAT 320)، تختلف تكاليف الاستبدال بشكل كبير عبر قنوات التوريد:
| فئة الماكينة | سعر الوكيل الأصلي (دولار أمريكي) | سعر ما بعد البيع عالي الجودة (دولار أمريكي) | التوفير الرأسمالي المباشر (٪) |
|---|---|---|---|
| المدمجة (3–8 طن) | 2,800 – 5,200 دولار | 1,200 – 2,200 دولار | 50% – 58% |
| متوسط الحجم (12–22 طن) | $6,500 – $10,500 | $2,600 – $4,500 | 55% – 60% |
| الخدمة الشاقة (30–45 طن) | $12,000 – $22,000+ | $5,500 – $9,800 | 50% – 55% |
2. المهلة الزمنية لسلسلة التوريد والأثر المالي لوقت التوقف
في عمليات البناء الثقيل والتعدين، تتجاوز تكاليف توقف الآلات بكثير تكاليف العمالة في ورش الإصلاح. فتعطل حفار بوزن 30 طنًا مع وجود أسطول شاحنات نقل نشط يمكن أن يكلف المشغل $1,200 إلى $2,500 يوميًا من الإنتاج المفقود.
- تسليم وكيل المعدات الأصلية (OEM): غالبًا ما تحتفظ شبكات الوكلاء الإقليميون بمخزون أمان ضئيل من مجموعات السير الكاملة، مع مهلة زمنية تتراوح بين 2 إلى 6 أسابيع للطلبات المتخصصة من المصنع. مهلة 4 أسابيع تمثل خسائر تشغيلية تصل إلى $35,000.
- التسليم المباشر من المصنع لقطع الغيار: يحتفظ المصنعون المتخصصون في قطع الغيار بمخزون مخصص عبر التركيبات الأكثر طلبًا من معدات OEM، مع توفير شحن في نفس اليوم وشحن جوي دولي سريع خلال 3 إلى 7 أيام عمل.
عند تقييم قدرات الموردين لتوريد مكونات استبدال المعدات الثقيلة, ، يجب على مديري الأساطيل حساب مخاطر المهلة الزمنية إلى جانب سعر المكون لتحديد التكلفة الإجمالية الحقيقية للملكية (TCO).
3. معايير الجودة وهندسة المعادن
من المخاوف الشائعة بشأن محركات السير النهائية في السوق الثانوي هي المتانة الميكانيكية تحت الأحمال القصوى الشديدة. ومع ذلك، فإن كبار المصنعين في السوق الثانوي ينتجون مجموعات استبدال مصممة لتطابق أو تتجاوز المواصفات الأصلية للمصنع:
- درجة فولاذ التروس: فولاذ سبائكي عالي القوة من نوع 20CrMnTi أو 8620 يخضع لمعالجة حرارية متعددة المراحل بالكربنة، محققًا صلادة سطحية تتراوح بين HRC 58–62 ومتانة قلبية لامتصاص أحمال الصدمات الثقيلة.
- الاختبار الهيدروليكي: اختبار آلي بنسبة 100% لضغط وقياس الإزاحة الحجمية قبل التغليف، لضمان عدم وجود تسرب داخلي عند ضغط اختبار يبلغ 350 بار.
- قابلية التبادل الأبعادي: يتم التصنيع على مراكز تشغيل CNC خماسية المحاور للحفاظ على أقطار دوائر مسامير التركيب الدقيقة (PCD)، ومسننات عمود الإدارة، وخطوة سن اللولب للمنافذ بما يطابق مواصفات الآلات الأصلية.
بالإضافة إلى محركات السير النهائية، يتطلب الحفاظ على إنتاجية الآلة الكلية اهتمامًا متساويًا بأنظمة الدوران العلوية، مثل مجموعات علب التروس الدوارة للحفارات, ، التي تعمل وفق مبادئ تخفيض كوكبية مماثلة.
إطار عمل تقني خطوة بخطوة لاختيار محرك السير النهائي البديل
لضمان تركيب محرك سير نهائي بديل بسلاسة دون تعديلات ميدانية أو عدم تطابق في الأداء، يجب على قادة الصيانة اتباع إطار الاختيار المكون من 4 خطوات:
الخطوة 1: التحقق من ملف الآلة ← الخطوة 2: الأبعاد الميكانيكية ← الخطوة 3: المطابقة الهيدروليكية ← الخطوة 4: التحقق من التوريد
الخطوة 1: التحقق من بيانات لوحة الآلة واتجاه الجانب
سجّل دائمًا طراز الآلة الدقيق، وبادئة السلسلة، والرقم التسلسلي الكامل من لوحة اسم هيكل الحفار. يقوم المصنعون غالبًا بتعديل إزاحة المحرك الداخلي أو أنماط ثقوب مسامير العجلة المسننة بين أجيال الآلات (مثل سلسلة Dash-3 مقابل Dash-5 مقابل Dash-6).
بالإضافة إلى ذلك، تحقق مما إذا كان محرك السير النهائي يتطلب اتجاهًا محددًا لمنافذ الخراطيم على الجانب الأيسر (LH) أو الجانب الأيمن (RH). بينما تسمح العديد من علب التروس المتناظرة بالدوران بزاوية 180 درجة، تتميز بعض الطرازات بفلنجات تركيب غير متماثلة أو منافذ تحرير فرامل اتجاهية.
الخطوة 2: قياس الأبعاد الميكانيكية الرئيسية
إذا كانت لوحة رقم قطعة OEM الأصلية مفقودة أو غير مقروءة، تحقق من الأبعاد الفعلية باستخدام فرجار رقمي ومقياس سن اللولب:
أ: قطر دائرة مسامير فلنجة تركيب العجلة المسننة وثقوبها ب: قطر التجويف التوجيهي لهيكل الجنزير ج: دائرة مسامير تركيب الهيكل وسنونها د: عمق الهيكل الكلي وخلوص الإطار
- قطر تجويف العجلة المسننة ودائرة المسامير: قم بقياس قطر الفلنجة الخارجية، وعدد ثقوب تركيب العجلة المسننة (مثل 9 أو 12 أو 16 ثقبًا)، وقطر دائرة المسامير (PCD).
- فلنجة تركيب الهيكل: احسب عدد ثقوب تثبيت الهيكل، وخطوة السن (مثل M16 × 2.0 أو M20 × 2.5)، وقطر التجويف التوجيهي الرئيسي للهيكل.
- مسافة إزاحة العجلة المسننة: قم بقياس المسافة من سطح تركيب الهيكل إلى خط مركز العجلة المسننة للحفاظ على محاذاة الجنزير المثالية مع البكرات السفلية.
الخطوة 3: مطابقة معايير الأداء الهيدروليكي
تحقق من مواصفات المحرك الهيدروليكي مقابل إعدادات تخفيف الضغط للمضخة الرئيسية:
- أقصى تصنيف ضغط: تأكد من أن غلاف محرك السير وكتلة الصمامات مصنفان لضغط النظام الكامل (عادةً 320–350 بار).
- سعة التدفق: طابق أقصى تدفق دخول مسموح به (لتر/دقيقة) لمنع السرعة الزائدة للمحرك.
- مواصفات منفذ التوصيل الرئيسي: تأكيد أحجام المنافذ (مثل G3/4″، شفة Code 62، أو تركيبات ORFS) لتجنب الحاجة إلى خراطيم هيدروليكية مهايئة في المساحات الضيقة بالهيكل.
تصفح كتالوج منظم لكتالوج هونغتنغدا لعلب التدوير النهائية للحفارات يتيح لمشتري المعدات مطابقة أرقام قطع الغيار الأصلية OEM والمخططات البعدية بدقة قبل الطلب.
قائمة التحقق المكونة من 5 نقاط لتحقق الموردين لمشتري المعدات
قبل إصدار أمر شراء لعلب التدوير النهائية البديلة، يجب على مسؤولي المشتريات تقييم الموردين في السوق الثانوي وفق خمسة معايير تحقق أساسية:
- 1. الاختبار الهيدروليكي المعتمد على المقاعد قبل الشحن: هل يقوم المورد بإجراء اختبار هيدروليكي على المقاعد بكامل الضغط وكامل التدفق بنسبة 100% لكل وحدة قبل الشحن، وهل يمكنه توفير تقارير اختبار مؤرخة؟
- 2. المواصفات المعدنية ومواصفات الأختام: هل تُصنع التروس الكوكبية من سبائك الفولاذ 20CrMnTi/8620 المعالجة بالكربنة (صلابة HRC 58–62)، وهل الأختام العائمة مدعومة بحلقات مطاطية HNBR أو FKM (Viton) عالية الحرارة؟
- 3. ضمان التوافق بنسبة 100% ومطابقة أرقام قطع OEM: هل يضمن المورد التوافق الميكانيكي الكامل بناءً على الرقم التسلسلي لجهازك ومرجع قطع OEM المطابق؟
- 4. شروط ضمان واضحة وسياسة الهيكل الأساسي: هل المجموعة مغطاة بضمان شامل (بحد أدنى 12 شهرًا) يغطي كلاً من مكونات علبة التروس الميكانيكية ومجموعات المحرك الهيدروليكي دون شروط إرجاع مقيدة؟
- 5. الشحن السريع وهندسة التغليف للتصدير: هل تُشحن علب التدوير النهائية الكاملة في صناديق خشبية مقواة ومعالجة حرارياً مع أغطية سوائل داخلية وحماية VCI ضد التآكل لضمان النقل البحري أو الجوي الآمن؟
اتباع هذه المعايير يضمن نجاح مشتري الأساطيل في اختيار مورد موثوق لقطع غيار المعدات الثقيلة يضمن متانة المكونات على المدى الطويل ويحمي زمن تشغيل الآلات.
بروتوكول الصيانة الوقائية وإطالة العمر الافتراضي
يمكن للصيانة الوقائية الاستباقية إطالة العمر التشغيلي لعلبة التدوير النهائية للحفارة إلى ما يتجاوز 8,000 ساعة تشغيل. نفذ معايير الصيانة التالية عبر أسطول معداتك:
1. جدول صيانة زيت التروس الكوكبية
- تصريف زيت التشغيل الأولي: قم بتغيير زيت التروس الأولي بعد أول 100 ساعة تشغيل على علبة تدوير نهائية جديدة أو بديلة لإزالة الجزيئات المعدنية الدقيقة الناتجة عن التشغيل الأولي.
- الفاصل الزمني المنتظم للتغيير: قم بتصريف وإعادة ملء زيت التروس كل 500 ساعة تشغيل أو كل 6 أشهر (أيهما يأتي أولاً). تحت الأحمال التعدينية الثقيلة المستمرة أو درجات الحرارة المحيطة المرتفعة، قلل الفترات إلى 250 ساعة.
- مواصفات الزيت: استخدم زيت تروس ثقيل الضغط الأقصى (EP) المطابق لمواصفات API GL-5 / EP ISO VG 220 main pump discharge pressure SAE 80W-90 . لا تستخدم أبدًا السوائل الهيدروليكية القياسية أو زيت المحركات غير EP داخل علبة التروس الكوكبية.
نصيحة احترافية: ضع دائمًا محور علبة التدوير النهائية بحيث يكون قابس التصريف واحد في أدنى موضع (الساعة 6) للتصريف، ويكون القابس الثاني محاذيًا أفقيًا عند موضع الساعة 3 أو الساعة 9 (كمؤشر لمستوى امتلاء الزيت). أعد الملء حتى يبدأ زيت التروس بالتسرب من منفذ التعبئة المركزي.
القابس العلوي: تنفيس الهواء / التعبئة
(الساعة 12)
(الساعة 9) ——-+——- (الساعة 3: مؤشر مستوى الزيت) القابس السفلي: التصريف (الساعة 6)
2. نظافة النظام الهيدروليكي وفحوصات تصريف العلبة
- معيار نظافة السائل: حافظ على نظافة زيت النظام الهيدروليكي الرئيسي وفق معيار ISO 4406 16/14/11 أو أفضل. السائل الهيدروليكي الملوث يسرع من تآكل أحذية المكابس وتآكل كتلة الصمامات.
- استبدال فلتر تصريف العلبة: استبدل عناصر فلتر تصريف العلبة الهيدروليكية كل 500 ساعة. افحص طيات الفلتر بحثًا عن جزيئات برونزية أو فولاذية، والتي تعمل كمؤشرات إنذار مبكر لتدهور محامل المحرك.
3. معايرة شد جنزير الهيكل السفلي
- Avoid Over-Tightening: Operating with overly tight track tension imparts massive radial loads on the final drive main support bearings, accelerating roller bearing fatigue and causing internal seal distortion.
- Track Slack Measurement: Adjust track sag according to OEM manual specifications (typically 25–50 mm of slack measured between the top carrier roller and track shoe). Regularly clean packed mud and rocks from the track frame to prevent binding.
By establishing rigorous diagnostic routines, leveraging cost-effective factory-direct replacement channels, and enforcing strict fluid maintenance schedules, equipment managers can minimize fleet downtime and maximize return on heavy machinery investments.