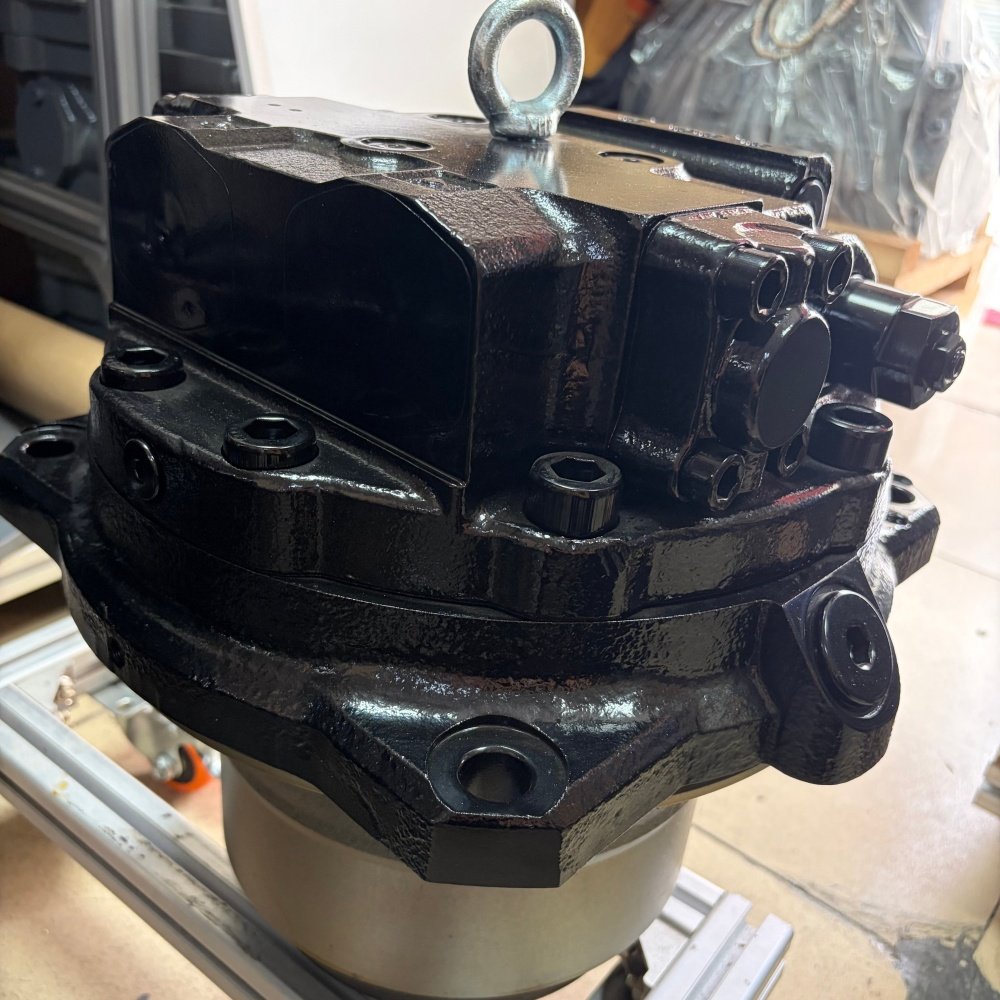
Una falla repentina del mando de traslación en una excavadora de 30 toneladas detiene la producción en todo un sitio de movimiento de tierras o banco de minería. Cuando una excavadora pierde fuerza de tracción, se detiene en pendientes o bloquea una sola oruga, la causa subyacente casi siempre se remonta al mando final de la excavadora. Operando a presiones hidráulicas de hasta 350 bar (5,076 psi) y generando un par de salida masivo, los conjuntos de mando final soportan tensión mecánica continua en entornos de campo abrasivos.
Para directores de equipos, ingenieros de mantenimiento de flotas y gerentes de adquisiciones, gestionar el rendimiento del mando final requiere equilibrar el tiempo operativo contra el Costo Total de Propiedad (TCO). Reemplazar una unidad fallida a través de los canales tradicionales de concesionarios principales a menudo implica demoras severas en los plazos de entrega y costos de adquisición elevados.
Esta guía técnica desglosa la mecánica interna de los mandos finales de excavadoras, describe un marco de diagnóstico sistemático para síntomas de falla comunes, compara la economía de reemplazo OEM versus repuestos de posventa de calidad, y detalla una lista de verificación de adquisición de 5 puntos para proteger su inversión en la flota.
¿Qué es un Mando Final de Excavadora? Principios Mecánicos e Hidráulicos
El mando final es la unidad de transmisión de potencia terminal ubicada en cada lado del tren de rodaje de una excavadora de orugas. Montado directamente al bastidor de la oruga, su función principal es transformar el flujo de fluido hidráulico de alta presión de la bomba hidráulica principal en movimiento rotacional de baja velocidad y alto par que hace girar el piñón de la oruga.
Una unidad de mando final completa integra dos módulos mecánicos distintos que operan dentro de un solo alojamiento:
Bomba Hidráulica Principal → Aceite de Alta Presión (350 bar) → Motor de Traslación de Pistones Axiales → Movimiento Rotatorio → Caja Reductora Planetaria → Alto Par (40:1) → Piñón y Accionamiento de Oruga
1. El Motor Hidráulico de Traslación
La sección trasera del conjunto aloja un motor hidráulico de pistones axiales de desplazamiento variable. El fluido hidráulico de alta presión ingresa al motor a través de puertos de control, empujando los pistones internos contra una placa oscilante inclinada para convertir la presión del fluido en rotación del eje.
La mayoría de las excavadoras modernas utilizan motores de traslación de doble desplazamiento. Cuando el operador activa el modo de traslación de alta velocidad, una válvula de control de desplazamiento pilotada aplana el ángulo de la placa oscilante. Esta acción disminuye el desplazamiento del motor por revolución, aumentando la velocidad de rotación de la oruga mientras reduce proporcionalmente el par de salida para tránsito rápido en terreno liso.
El alojamiento del motor también contiene un conjunto de disco de freno de estacionamiento mecánico aplicado por resorte y liberado hidráulicamente. Cuando la presión piloto de traslación cae a cero, resortes helicoidales pesados comprimen los discos de fricción contra las placas de acero, bloqueando el eje de transmisión para prevenir el deslizamiento de la máquina en pendientes.
2. La Caja Reductora Planetaria
La sección delantera consiste en un sistema de reducción planetaria de múltiples etapas (típicamente de 2 o 3 etapas). Debido a que los motores hidráulicos giran a velocidades relativamente altas (1,000–2,500 RPM) con par de eje moderado, la caja planetaria reduce la velocidad de entrada en relaciones de hasta 40:1 mientras multiplica el par proporcionalmente.
Dentro de la caja de engranajes:
- El eje de salida del motor se conecta al engranaje solar de la primera etapa de reducción.
- El engranaje solar impulsa tres o cuatro engranajes planetarios sostenidos dentro de un portador planetario giratorio.
- Los engranajes planetarios engranan simultáneamente con una corona dentada exterior estacionaria o giratoria (anillo).
- La potencia se transfiere secuencialmente a través de etapas planetarias secundarias y terciarias para impulsar el cubo exterior de la carcasa y el piñón de la oruga.
3. Sellos Flotantes Duo-Cone y Segregación de Fluidos
Debido a que los mandos finales operan sumergidos en lodo, agua y polvo de roca abrasivo, mantener el aislamiento de fluidos es esencial. La unión entre el cubo giratorio del piñón y el alojamiento estacionario del motor está sellada por sellos de cara metálica flotantes Duo-Cone. de servicio pesado. Dos anillos de sello de acero aleado rectificados con precisión, energizados por anillos tóricos de goma, mantienen un sello continuo a prueba de aceite incluso bajo deflexión severa del bastidor.
Conclusión Clave: El mando final mantiene dos cámaras de fluido completamente separadas: aceite hidráulico (ISO VG 46/68) operando a alta presión en el motor de traslación, y lubricante de engranajes de presión extrema (EP ISO VG 220 / SAE 80W-90) operando a presión atmosférica dentro de la carcasa del engranaje planetario. La contaminación cruzada entre estas cámaras indica falla crítica del sello interno.
5 Síntomas Comunes de Falla y Matriz de Diagnóstico de Solución de Problemas
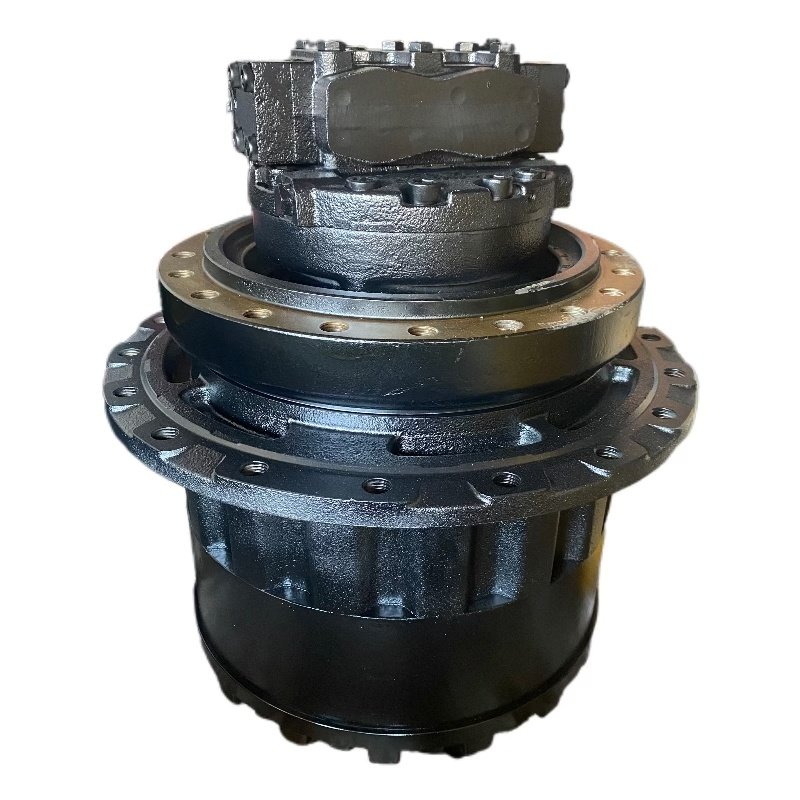
Cuando una excavadora muestra anomalías de traslación, el diagnóstico temprano previene que el desgaste menor de componentes se convierta en un bloqueo catastrófico del alojamiento.
1. Debilidad de Traslación en un Solo Lado o Deriva de Dirección
Síntoma: La excavadora se desplaza de manera desigual, tirando hacia un lado durante la traslación recta, o no logra subir pendientes pronunciadas.
Causas Raíz:
- Derivación Hidráulica Interna: Caras de bloque de cilindros desgastadas, zapatas de pistón rayadas o superficies de placa oscilante erosionadas permiten que el aceite de alta presión se deslice directamente al retorno de la carcasa del motor sin generar par mecánico.
- Descalibración de la Válvula de Alivio: Una válvula de alivio de traslación principal pegada o mal ajustada ventila la presión prematuramente por debajo de los umbrales operativos especificados (por ejemplo, aliviando a 240 bar en lugar de 350 bar).
- Aislamiento de la Válvula de Control: Fallas en el carrete de la válvula de control principal o en los sellos de la junta central giratoria (múltiple rotativo) privan a un motor del volumen de fluido adecuado.
Consejo Profesional: Para aislar si la debilidad de traslación se origina en el motor del mando final o en el sistema hidráulico principal, realice una prueba de intercambio de presión en la junta central giratoria o inspeccione las entradas de control eléctrico. Para gerentes de flota que supervisan maquinaria Hitachi de múltiples sistemas, integrar una rutina de diagnóstico estructurada junto con una guía de solución de problemas de la placa de computadora de excavadora Hitachi asegura que las señales de control de la bomba electrónica se verifiquen antes de reemplazar componentes mecánicos.
2. Contrapresión Alta en el Drenaje de Carcasa y Expulsión del Sello del Eje
Síntoma: El aceite hidráulico inunda rápidamente la caja planetaria, o el sello de aceite del eje del motor se expulsa, forzando fluido hacia el bastidor del tren de rodaje.
Causas Raíz:
- Filtro de Drenaje de Carcasa Obstruido: Cada motor de pistones axiales sangra un pequeño volumen de aceite hidráulico hacia su carcasa para lubricación y enfriamiento interno. Este aceite regresa al depósito hidráulico a través de una línea de drenaje de carcasa dedicada. Si el filtro o la línea de drenaje de carcasa se restringe por residuos o dobleces mecánicos, la presión de la carcasa aumenta por encima de 2–3 bar (30–45 psi).
- Zapata de Pistón del Motor Rayada: El desgaste interno severo del motor aumenta el flujo de derivación del drenaje de la carcasa más allá de la capacidad de descarga de la línea de drenaje, generando una presión interna excesiva.
⚠️ Advertencia: Nunca opere una excavadora con una línea de drenaje de carcasa restringida o doblada. Una presión de carcasa superior a 3 bares romperá instantáneamente el sello del eje principal del motor, forzando fluido hidráulico de alta presión hacia la cámara de aceite de engranajes y destruyendo los engranajes planetarios de reducción en cuestión de horas.
3. Ruido Metálico de Rectificado y Descascarillado de Dientes Planetarios
Síntoma: Ruidos fuertes de rectificado, clics o golpes provenientes del cubo de la oruga durante el desplazamiento.
Causas Raíz:
- Nivel Bajo de Lubricante de Engranajes: Operar la caja de engranajes planetaria con aceite EP insuficiente provoca fricción metálica extrema, calentando los piñones planetarios por encima de 120°C (248°F).
- Descascarillado Superficial y Fatiga: La carga de impacto continua causa microfisuras superficiales en los dientes del engranaje solar, que eventualmente desprenden partículas metálicas hacia el lubricante. Estas partículas duras circulan a través de los rodamientos de agujas planetarios, causando la destrucción total del tren de engranajes.
4. Fuga de Aceite del Sello Duo-Cone
Síntoma: Aceite de engranajes oscuro filtrándose desde detrás del piñón de la oruga hacia los rodillos de la cadena de la oruga.
Causas Raíz:
- Acumulación de Residuos: Alambre fino, raíces de árboles o barro compactado se enrollan alrededor del cubo del piñón, empujando más allá del protector exterior de suciedad y cortando los anillos tóricos de goma.
- Falla de Lapidado de Caras: Polvo de sílice abrasivo que penetra la holgura del sello raya las caras metálicas del sello con pulido de espejo, destruyendo la capa límite de la película de aceite.
Matriz de Diagnóstico de Solución de Problemas
| Síntoma observado | Área Principal de Sospecha | Paso de Diagnóstico en Campo | Acción Recomendada |
|---|---|---|---|
| La oruga carece de fuerza de tracción; el motor no se esfuerza | Fuga interna del motor o presión de alivio baja | Mida la presión del circuito de desplazamiento en el puerto de prueba de entrada del motor (Objetivo: 320–350 bar) | Recalibre la válvula de alivio de desplazamiento; si la presión se mantiene pero el motor patina, reemplace el grupo rotativo o el conjunto de transmisión |
| La excavadora se mueve solo en velocidad baja; no cambia a velocidad alta | Válvula de control de desplazamiento o falla de la señal piloto | Verifique una presión piloto de 35–40 bar en el puerto de cambio de velocidad durante la activación de la palanca de mando | Limpie/reemplace la válvula solenoide de desplazamiento; verifique el pistón de control interno del platillo oscilante |
| Alta presión en la carcasa del motor; fuga del sello del eje | Línea de drenaje de carcasa obstruida o derivación excesiva del pistón | Mida el caudal de drenaje de la carcasa en un recipiente durante 60 segundos a presión de alivio | Lave las líneas de drenaje de la carcasa; reemplace el filtro de retorno obstruido; reemplace el grupo rotativo desgastado del motor |
| Aceite negro filtrándose del cubo del piñón | Sello flotante Duo-Cone dañado o anillo tórico roto | Drene el aceite de engranajes planetarios; inspeccione si hay contaminación por agua o fluido hidráulico | Retire el piñón, limpie el asiento del sello e instale un nuevo conjunto de sello flotante Duo-Cone |
| Sonido de rectificado; tapón de drenaje magnético cubierto de virutas metálicas | Picaduras en los dientes del engranaje planetario o colapso de rodamientos | Retire la tapa del extremo de la caja de engranajes; inspeccione el engrane de los dientes del engranaje solar y planetario | Lave la carcasa de engranajes; reemplace los engranajes planetarios dañados y los rodamientos de agujas |
Transmisiones Finales OEM vs. Aftermarket de Calidad: Análisis del Costo Total de Propiedad (TCO)
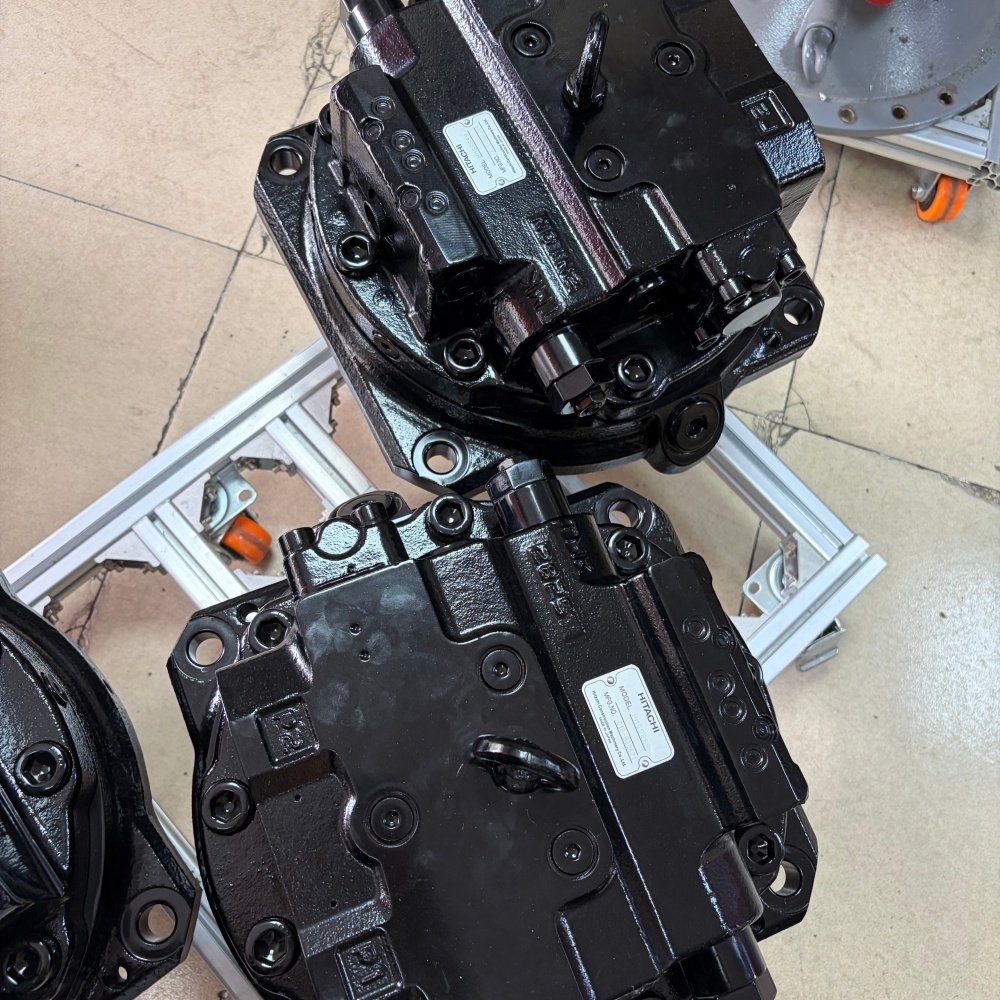
Cuando una transmisión final sufre una falla catastrófica, los directores de equipos enfrentan una decisión crítica de adquisición: comprar un conjunto OEM nuevo a un concesionario principal autorizado, solicitar un reemplazo aftermarket directo de fábrica o reconstruir la unidad existente.
COSTO TOTAL DE PROPIEDAD (TCO) Precio de Compra Directo + Envío y Aranceles de Importación + Pérdida por Tiempo de Inactividad ($1,500/día)
1. Comparación del Precio de Compra Directo
Las transmisiones finales OEM conllevan fuertes primas de marca y márgenes de concesionario. Para excavadoras de clase de 15 a 30 toneladas (como Komatsu PC200, Hitachi ZX200 o CAT 320), los costos de reemplazo varían significativamente entre los canales de suministro:
| Clase de Máquina | Precio del Concesionario OEM (USD) | Precio Aftermarket de Calidad (USD) | Ahorro de Capital Directo (%) |
|---|---|---|---|
| Compacta (3–8 Ton) | $2,800 – $5,200 | $1,200 – $2,200 | 50% – 58% |
| Tamaño Mediano (12–22 Ton) | $6,500 – $10,500 | $2,600 – $4,500 | 55% – 60% |
| Servicio Pesado (30–45 Ton) | $12,000 – $22,000+ | $5,500 – $9,800 | 50% – 55% |
2. Tiempo de Entrega de la Cadena de Suministro e Impacto Financiero del Tiempo de Inactividad
En operaciones de construcción pesada y minería, los costos de tiempo de inactividad de la maquinaria se extienden mucho más allá de la mano de obra de reparación en taller. Una excavadora de 30 toneladas detenida que deja inactiva una flota activa de camiones de acarreo puede costar al operador entre $1,200 y $2,500 por día en pérdida de producción.
- Entrega del Distribuidor OEM: Las redes de concesionarios regionales frecuentemente mantienen un stock de seguridad mínimo para conjuntos de transmisión completos, citando tiempos de entrega de 2 a 6 semanas para pedidos especializados de fábrica. Un tiempo de entrega de 4 semanas representa hasta $35,000 en pérdidas operativas por tiempo de inactividad.
- Entrega Directa de Posventa desde Fábrica: Los fabricantes especializados de posventa mantienen inventario dedicado en ajustes OEM de alta demanda, ofreciendo despacho el mismo día y entrega aérea internacional exprés en 3 a 7 días hábiles.
Al evaluar las capacidades de los proveedores para el abastecimiento de componentes de reemplazo para equipos pesados, los gerentes de flota deben calcular el riesgo del tiempo de entrega junto con el precio del componente para determinar el TCO real.
3. Estándares de Calidad y Metalurgia de Ingeniería
Una preocupación común respecto a las transmisiones finales de posventa es la durabilidad mecánica bajo cargas máximas extremas. Sin embargo, los fabricantes de posventa de primer nivel producen conjuntos de reemplazo diseñados para igualar o superar las especificaciones originales de fábrica:
- Grado de Acero del Engranaje: Acero aleado de alta resistencia 20CrMnTi o 8620 sometido a tratamiento térmico de carburación en múltiples etapas, logrando durezas superficiales de HRC 58–62 y tenacidad en el núcleo para absorber cargas de choque pesadas.
- Pruebas Hidráulicas: Pruebas automatizadas al 100% de presión y desplazamiento volumétrico en banco antes del empaque, garantizando cero derivación interna a presiones de prueba de 350 bar.
- Intercambiabilidad Dimensional: Mecanizado en centros CNC de 5 ejes para mantener diámetros exactos del círculo de pernos de montaje (PCD), estrías del eje de transmisión y paso de rosca de los puertos según las especificaciones de la maquinaria original.
Además de las transmisiones finales de desplazamiento, mantener la productividad general de la máquina requiere igual atención a los sistemas de rotación de la estructura superior, como los conjuntos de caja de giro para excavadoras, que operan bajo principios similares de reducción planetaria.
Marco de Selección Técnica Paso a Paso para el Reemplazo de la Transmisión Final
Para garantizar que una transmisión final de reemplazo se instale sin modificaciones en campo ni desajustes de rendimiento, los líderes de mantenimiento deben seguir este marco de selección de 4 pasos:
Paso 1: Verificación del Perfil de la Máquina → Paso 2: Dimensiones Mecánicas → Paso 3: Compatibilidad Hidráulica → Paso 4: Verificación del Suministro
Paso 1: Verificar los Detalles de la Placa de Identificación de la Máquina y la Orientación Lateral
Registre siempre el modelo exacto de la máquina, el prefijo de la serie y el número de serie completo de la placa de identificación del bastidor de la excavadora. Los fabricantes modifican frecuentemente el desplazamiento interno del motor o los patrones de orificios de los pernos de la rueda dentada entre generaciones de máquinas (por ejemplo, series Dash-3 vs. Dash-5 vs. Dash-6).
Además, verifique si la transmisión final requiere una orientación específica de los puertos de manguera izquierda (LH) o derecha (RH). Si bien muchas cajas de engranajes simétricas permiten una rotación de 180°, ciertos modelos presentan bridas de montaje asimétricas o puertos direccionales de liberación de freno.
Paso 2: Medir las Dimensiones Mecánicas Clave
Si la etiqueta del número de pieza OEM original falta o es ilegible, verifique las dimensiones físicas utilizando un calibrador digital y un calibrador de roscas:
A: PCD y Orificios de la Brida de Montaje de la Rueda Dentada B: Diámetro Piloto del Bastidor del Tren de Rodaje C: Círculo de Pernos de Montaje del Bastidor y Roscas D: Profundidad Total de la Carcasa y Espacio Libre del Bastidor
- Diámetro Piloto de la Rueda Dentada y Círculo de Pernos: Mida el diámetro exterior de la brida, el número de orificios de montaje de la rueda dentada (por ejemplo, 9, 12 o 16 orificios de perno) y el Diámetro del Círculo de Paso (PCD).
- Brida de Montaje del Bastidor: Cuente los orificios de fijación del bastidor, el paso de rosca (por ejemplo, M16 x 2.0 o M20 x 2.5) y el diámetro de registro piloto del bastidor principal.
- Distancia de Desplazamiento de la Rueda Dentada: Mida la distancia desde la cara de montaje del bastidor hasta la línea central de la rueda dentada para mantener una alineación perfecta de la oruga con los rodillos inferiores.
Paso 3: Igualar los Parámetros de Rendimiento Hidráulico
Verifique las especificaciones del motor hidráulico contra los ajustes de alivio de la bomba principal:
- Clasificación de Presión Máxima: Asegúrese de que la carcasa del motor de desplazamiento y el bloque de válvulas estén clasificados para la presión total del sistema (típicamente 320–350 bar).
- Capacidad de Flujo: Iguale el flujo de entrada máximo permitido (L/min) para evitar el sobre-giro del motor.
- Especificación Principal del Puerto del Eje de Transmisión: Confirmar los tamaños de los puertos (p. ej., G3/4″, brida Código 62 o conexiones ORFS) para evitar la necesidad de adaptadores de manguera hidráulica en espacios reducidos del bastidor.
Consulta de un catálogo estructurado Catálogo de mandos finales para excavadoras Hongtengda permite a los compradores de equipos cotejar números de pieza OEM exactos y planos dimensionales antes de realizar el pedido.
Lista de verificación de verificación de proveedores en 5 puntos para compradores de equipos
Antes de emitir una orden de compra de mandos finales de reemplazo, los oficiales de adquisiciones deben evaluar a los proveedores de posventa según cinco estándares de verificación esenciales:
- 1. Pruebas hidráulicas de banco certificadas previas al despacho: ¿El proveedor realiza pruebas hidráulicas de banco al 100% de presión y 100% de flujo en cada unidad antes del envío, y puede proporcionar informes de prueba fechados?
- 2. Especificaciones metalúrgicas y de sellos: ¿Los engranajes planetarios están fabricados con acero aleado cementado 20CrMnTi/8620 (HRC 58–62), y los sellos flotantes están respaldados por anillos elastoméricos de HNBR o FKM (Viton) de alta temperatura?
- 3. Garantía de ajuste al 100% y referencias cruzadas de números de pieza OEM: ¿El proveedor garantiza una compatibilidad mecánica exacta de instalación basada en el número de serie de su máquina y la referencia cruzada de piezas OEM?
- 4. Términos de garantía claros y política de núcleo: ¿El conjunto está respaldado por una garantía integral (mínimo 12 meses) que cubre tanto los componentes mecánicos de la caja de engranajes como los conjuntos de motor hidráulico, sin condiciones restrictivas de devolución del núcleo?
- 5. Ingeniería rápida de flete y embalaje de exportación: ¿Los mandos finales completos se envían en cajas de madera reforzadas y tratadas térmicamente con tapones de fluido internos y protección anticorrosión VCI para un tránsito seguro por mar o aire?
El cumplimiento de estos criterios garantiza que los compradores de flotas tengan éxito al seleccionar un proveedor confiable de piezas para equipos pesados que garantice la durabilidad de los componentes a largo plazo y proteja el tiempo de actividad de la máquina.
Protocolo de mantenimiento preventivo y longevidad
El mantenimiento preventivo proactivo puede extender la vida útil del mando final de la excavadora más allá de las 8,000 horas de operación. Implemente los siguientes estándares de mantenimiento en toda su flota de equipos:
1. Programa de mantenimiento del aceite de engranajes planetarios
- Drenaje de aceite de asentamiento: Realice el primer cambio de aceite de engranajes después de las primeras 100 horas de operación en un mando final nuevo o de reemplazo para eliminar partículas metálicas microscópicas de asentamiento.
- Intervalo de cambio regular: Drene y rellene el aceite de engranajes cada 500 horas de operación o 6 meses (lo que ocurra primero). Bajo cargas mineras pesadas continuas o de alta temperatura ambiente, reduzca los intervalos a 250 horas.
- Especificación del aceite: Use aceite de engranajes de presión extrema para servicio pesado que cumpla con las especificaciones API GL-5 / EP ISO VG 220 o SAE 80W-90 . Nunca use fluido hidráulico estándar ni aceite de motor no EP dentro de la caja de engranajes planetarios.
Consejo Profesional: Siempre posicione el cubo del mando final de modo que un tapón de drenaje quede en la posición más baja de las 6 en punto (para drenar) y el segundo tapón se alinee horizontalmente en la posición de las 3 o las 9 en punto (indicando el nivel de llenado completo de aceite). Vuelva a llenar hasta que el aceite de engranajes comience a filtrarse por el puerto de llenado central.
Tapón superior: Respiradero / Llenado
(12 en punto)
(9 en punto) ——-+——- (3 en punto: Indicador de nivel de aceite) Tapón inferior: Drenaje (6 en punto)
2. Limpieza del sistema hidráulico y verificaciones del drenaje de la carcasa
- Estándar de limpieza del fluido: Mantenga la limpieza del aceite del sistema hidráulico principal según ISO 4406 16/14/11 o mejor. El fluido hidráulico contaminado acelera el desgaste de las zapatas de pistón y la erosión del bloque de válvulas.
- Reemplazo del filtro de drenaje de la carcasa: Reemplace los elementos del filtro de drenaje de la carcasa hidráulica cada 500 horas. Inspeccione los pliegues del filtro en busca de partículas de bronce o acero, que sirven como indicadores de alerta temprana de degradación de los rodamientos del motor.
3. Calibración de la tensión de la cadena del tren de rodaje
- Evite el Apriete Excesivo: Operar con una tensión de oruga excesivamente ajustada imparte cargas radiales masivas sobre los cojinetes principales de soporte del mando final, acelerando la fatiga de los rodamientos y provocando la deformación de los sellos internos.
- Medición de la Holgura de la Oruga: Ajuste la flecha de la oruga según las especificaciones del manual del OEM (típicamente 25–50 mm de holgura medida entre el rodillo superior de apoyo y la zapata de la oruga). Limpie regularmente el barro acumulado y las piedras del bastidor de la oruga para evitar el agarrotamiento.
Al establecer rutinas de diagnóstico rigurosas, aprovechar canales de reemplazo directo de fábrica rentables y aplicar estrictos programas de mantenimiento de fluidos, los gerentes de equipos pueden minimizar el tiempo de inactividad de la flota y maximizar el retorno de las inversiones en maquinaria pesada.