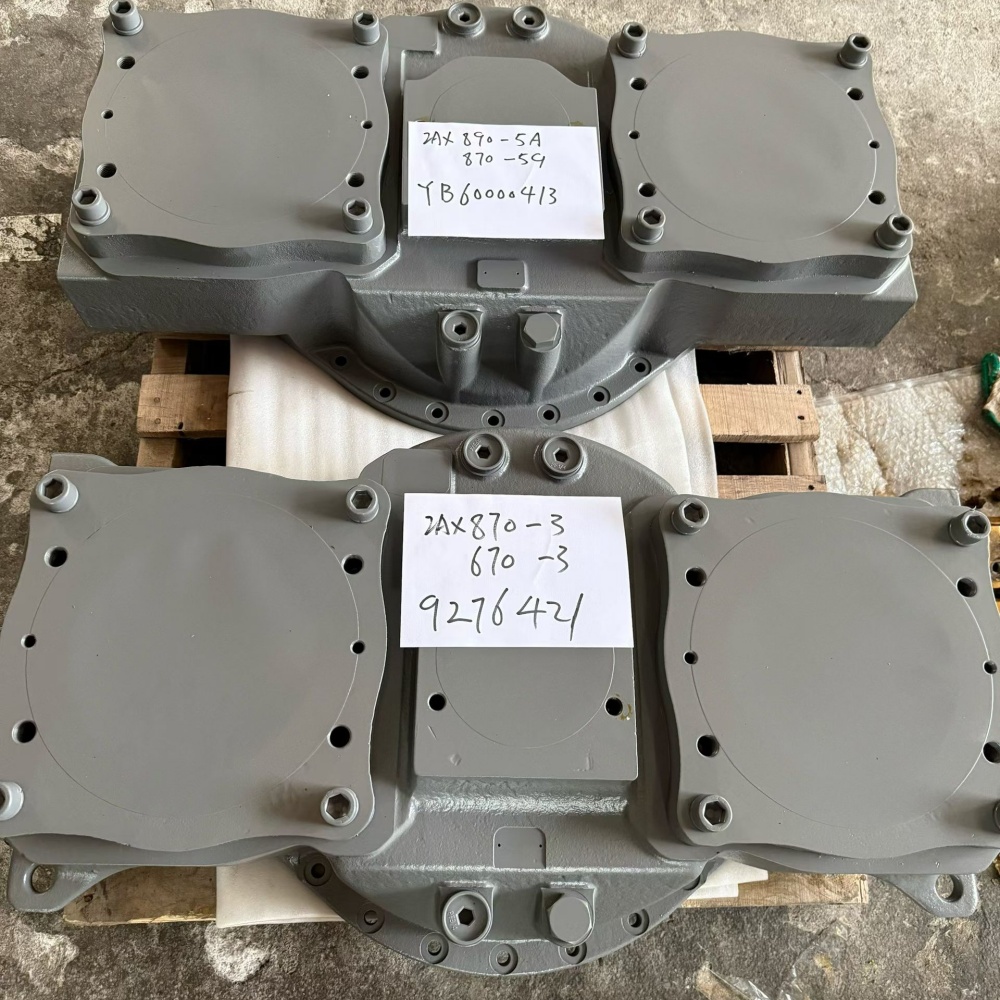
An awaria przekładni transferowej pompy koparki może imitować problem z pompą hydrauliczną, problem z silnikiem, a nawet usterkę układu sterowania. Przekładnia transferowa znajduje się między wyjściem silnika a jedną lub więcej pompami hydraulicznymi. Jej zadanie jest mechaniczne: przyjąć moment obrotowy, rozdzielić go przez koła zębate i wały, podeprzeć te elementy obrotowe na łożyskach oraz utrzymać układ napędowy w osi i w stanie smarowania. Usterka w dowolnym miejscu tego toru może powodować hałas, ciepło, metalowe zanieczyszczenia, niestabilną prędkość pompy, wyciek uszczelnień lub całkowitą utratę mocy hydraulicznej.
Kosztownym błędem jest wymiana pomp przed udowodnieniem, gdzie zaczyna się usterka. Pompa z uszkodzeniem wewnętrznym może obciążać przekładnię zębatą. Zużyte sprzęgło może uderzać w wejście. Uszkodzone łożysko może przesunąć koło zębate poza zazębienie. Niski poziom lub zanieczyszczony olej może uszkodzić kilka podzespołów jednocześnie. Z tego powodu profesjonalna diagnoza musi powiązać objaw eksploatacyjny z danymi ciśnieniowymi, danymi prędkości, dowodami ze smaru, lokalizacją drgań, stanem wału, kontaktem zębów, stanem łożysk i geometrią obudowy.
Niniejszy przewodnik daje warsztatom naprawczym, zespołom flotowym i nabywcom B2B zdyscyplinowaną ścieżkę od pierwszego zgłoszenia do kontrolowanego remontu i protokołu uruchomienia. Wyjaśnia ogólną praktykę inżynierską. Instrukcja serwisowa maszyny oraz dokładna instrukcja pompy i przekładni transferowej pozostają źródłem nadrzędnym w zakresie klasy oleju, procedury poziomu, luzu międzyzębnego, ustawień łożysk, prześwitów, momentów dokręcania, podnoszenia i limitów odbioru.
Co robi przekładnia transferowa pompy
Duże koparki często potrzebują znacznej mocy hydraulicznej do funkcji wysięgnika, ramienia, łyżki, obrotu, jazdy, chłodzenia i funkcji pilotujących. Przekładnia transferowa tworzy kompaktowe połączenie mechaniczne między silnikiem a pompami hydraulicznymi. Kołnierz wejściowy, wał lub sprzęgło odbiera moment obrotowy silnika. Zespół kół zębatych następnie przekazuje ten moment na wały wyjściowe połączone z pompami. Łożyska kontrolują położenie wałów, obudowa zachowuje odległości międzyosiowe, uszczelnienia zatrzymują smar, a odpowietrzniki zarządzają ciśnieniem wewnętrznym.
Ten układ wyjaśnia, dlaczego ten sam objaw może mieć kilka przyczyn. Jeśli łożysko wyjściowe nabierze luzu, kontakt zębów przesuwa się i hałas wzrasta pod obciążeniem. Jeśli pompa zaczyna się zacierać, przekładnia zębata doświadcza nienormalnego obciążenia skrętnego. Jeśli sprzęgło wejściowe jest zużyte, obudowa może brzmieć jak uszkodzona, nawet gdy jej koła zębate pozostają zdatne do ponownego użycia. Jeśli poziom oleju jest niewłaściwy, ciepło i pienienie mogą pojawić się przed widocznym uszkodzeniem zębów. Diagnoza powinna zatem traktować sprzęgło silnika, przekładnię transferową, interfejsy pomp i pompy jako jeden połączony układ napędowy.
Silnik Informacje o oleju przekładniowym pompy Hitachi kładą nacisk na smarowanie, pracę kół zębatych, ochronę przed zużyciem i ochronę przed korozją dla tego typu zastosowania. Wspiera to ogólny punkt: smar jest elementem roboczym, a nie tylko materiałem eksploatacyjnym. Przenosi ciepło, rozdziela powierzchnie, zawiesza zanieczyszczenia i zachowuje dowody, które mogą zidentyfikować mechanizm awarii.
Zbuduj łańcuch dowodowy przed demontażem
Zacznij od opisu operatora, ale przekształć go w warunki, które można powtórzyć. Zapisz, czy reklamacja występuje na zimno czy na gorąco, na biegu jałowym czy przy wysokiej prędkości, przy jednej funkcji hydraulicznej czy kilku, podczas przyspieszania silnika, podczas odciążania pompy lub po konkretnej naprawie. Zanotuj pierwszą datę, godziny pracy maszyny, ostatnie prace przy oleju lub pompie oraz czy objaw pojawił się nagle, czy narastał z czasem.
Sprawdź maszynę przed jej czyszczeniem. Sfotografuj wycieki, stan odpowietrznika, śruby mocujące, osłony sprzęgła, prowadzenie węży, uszkodzenia obudowy i przemieszczoną farbę wokół połączeń. Potwierdź poziom płynu zgodnie z procedurą producenta. Pobierz czystą próbkę oleju i zachowaj olej spuszczony przez drobne sito. Oznacz każdą próbkę temperaturą oleju, godzinami pracy maszyny, punktem poboru i warunkami pracy. Zmieszana, nieoznaczona próbka ma niewielką wartość diagnostyczną.
| Dowody | Co zarejestrować | Co może wskazywać |
|---|---|---|
| Hałas | Lokalizacja, częstotliwość, obciążenie, prędkość, temperatura | Zazębienie kół, łożysko, sprzęgło, pulsacja pompy lub rezonans |
| Temperatura | Porównywalne punkty i ustabilizowane warunki pracy | Tarcie, napięcie wstępne, niski poziom oleju, przeciążenie lub ograniczone odprowadzanie ciepła |
| Smar | Poziom, kolor, zapach, piana, woda, typ cząstek | Utlenianie, napowietrzenie, zanieczyszczenie, uszkodzenie zębów lub łożysk |
| Drgania | Lokalizacja czujnika, kierunek, prędkość i obciążenie | Niewyważenie, luz, zazębienie kół, defekt łożyska lub niewspółosiowość |
| Zachowanie hydrauliczne | Prędkość pompy, reakcja ciśnieniowa i dotknięte funkcje | Obciążenie pompy, przerwa w napędzie, problem ze sterowaniem lub usterka wielu układów |
Nigdy nie używaj śrubokręta ani improwizowanej sondy w pobliżu części obrotowych. Przestrzegaj procedur blokowania maszyny, osłon, podnoszenia, ochrony przeciwpożarowej i gorących płynów. Jeśli nasłuchiwanie lub pomiary drgań wymagają pracy, używaj zatwierdzonych przyrządów z bezpiecznego miejsca. Duże zespoły przekładni transferowych magazynują znaczną masę i mogą się przesunąć po zdjęciu mocowań lub pomp.
Oddziel objawy przekładni transferowej od usterek pomp hydraulicznych
Hałaśliwy obszar pompy i przekładni transferowej nie dowodzi uszkodzenia kół zębatych. Tętnienie ciśnienia hydraulicznego może wzbudzać obudowę. Łożysko wejściowe pompy może przenosić drgania do obudowy. Zdegradowane elastyczne sprzęgło może stukać podczas zmian prędkości. Problem z zapłonem silnika lub mocowaniem może generować powtarzające się drgania, które pojawiają się przy obudowie przekładni transferowej. Pytanie diagnostyczne nie brzmi “Gdzie to słyszę?”, ale “Który podzespół wytwarza energię i jak sygnał zmienia się wraz ze stanem pracy?”
Porównaj objaw mechaniczny z obciążeniem hydraulicznym. Jeśli hałas zmienia się gwałtownie, gdy obciąża się konkretną pompę, zidentyfikuj wyjście połączone z tą pompą. Jeśli podąża za prędkością silnika przy nieobciążonym układzie hydraulicznym, sprawdź tor wejściowy, łożyska i zazębienie kół. Jeśli jeden obwód hydrauliczny jest słaby, ale odpowiedni wał pompy obraca się z oczekiwaną prędkością, zbadaj tę pompę i jej sterowanie przed skazaniem przekładni transferowej. Jeśli kilka wyjść pomp staje się nieregularnych jednocześnie, a prędkość wejściowa jest stabilna, problem wspólnego napędu mechanicznego zasługuje na uwagę.
Tam, gdzie procedura serwisowa na to pozwala, mierz prędkość silnika oraz każdą dostępną prędkość pompy lub wyjścia za pomocą skalibrowanego sprzętu. Przejrzyj ciśnienia hydrauliczne i polecenia sterowania przy użyciu właściwych punktów testowych. Nie odłączaj pompy ani nie uruchamiaj częściowo zmontowanego napędu wyłącznie w celu wyizolowania hałasu, chyba że producent wyraźnie przewiduje taką procedurę. Najbezpieczniejsze użyteczne porównanie często pochodzi ze zsynchronizowanych pomiarów prędkości, ciśnienia, temperatury i drgań podczas normalnych testów.
Witryna przewodnik po specyfikacjach pompy hydraulicznej koparki wyjaśnia dane identyfikacyjne potrzebne, gdy sama pompa staje się podejrzana. Powiązany przewodnik po inspekcji koła napędowego pompy hydraulicznej koncentruje się wężiej na dowodach z kół zębatych. Użyj obu zapisów wraz z ustaleniami dotyczącymi przekładni transferowej, aby zakres naprawy odnosił się do przyczyny, a nie tylko do najbardziej uszkodzonej części.
Wykorzystaj smar i zanieczyszczenia jako dowody awarii
Stan oleju może zawęzić poszukiwania przed demontażem. Niski poziom może wskazywać na wyciek, niewłaściwą procedurę napełniania lub zaniedbaną obsługę. Spieniony olej może wynikać z napowietrzenia, przepełnienia, zanieczyszczenia lub agitacji powrotu, w zależności od konstrukcji. Ciemny olej i spalony zapach sugerują nadmierną temperaturę lub długotrwałe utlenianie. Mleczny wygląd może wskazywać na wodę, a widoczne cząstki metaliczne wymagają kontrolowanej inspekcji.
Oddziel zanieczyszczenia magnetyczne od niemagnetycznych i udokumentuj rozmiar, kształt, kolor i ilość. Drobna pasta żelazna na magnesie może mieć inne znaczenie niż świeże płatki lub wióry. Materiał w kolorze miedzi może pochodzić z koszyka, powierzchni oporowej lub tulei. Fragmenty uszczelnień, farba i materiał uszczelki mogą również ujawnić wcześniejsze prace. Laboratoryjna analiza oleju może dodać liczby cząstek, trendy pierwiastkowe, lepkość, wodę i dane o utlenianiu, ale jedną próbkę należy interpretować w odniesieniu do wieku oleju, uzupełnień, filtracji i historii bazowej.
Nie spłukuj wszystkich dowodów, zanim przyczyna zostanie zapisana. Odwrotnie, nie traktuj każdej cząstki jako dowodu, że każde koło zębate musi zostać wymienione. Znaczenie ma lokalizacja i morfologia. Wyszczerbiony ząb wytwarza inny wzór niż szerokie zużycie adhezyjne. Zapadające się łożysko może wysłać wtórne zanieczyszczenia przez skądinąd zdatne do użycia koła zębate. Celem łańcucha dowodowego jest zidentyfikowanie awarii inicjującej i części narażonych na jej zanieczyszczenia.
Podczas inspekcji eksploatacyjnej producenci łożysk zalecają obserwację hałasu, drgań, temperatury i stanu smaru. Wytyczne NSK dotyczące inspekcji eksploatacyjnej są przydatne do tych ogólnych obserwacji, natomiast dokładna instrukcja koparki dostarcza limitów specyficznych dla maszyny.
Ostrożnie interpretuj hałas, temperaturę i drgania
Zazębienie kół zębatych wytwarza charakterystyczne częstotliwości związane z prędkością wału i liczbą zębów. Łożyska mogą wytwarzać powtarzające się wzorce uderzeń związane z geometrią i prędkością. Luz może tworzyć harmoniczne i modulację. Te zasady czynią analizę drgań potężnym narzędziem, ale widmo bez odniesienia prędkości wału, liczby zębów, orientacji czujnika i wartości bazowej może być mylące. Zbieraj powtarzalne dane w oznaczonych punktach pomiarowych i tych samych stanach pracy.
Porównaj stronę wejściową, każdą stronę wyjściową i obudowę w pobliżu gniazd łożysk. Gdy to praktyczne, zapisuj kierunki osiowy, poziomy i pionowy. Szeroki wzrost energii wysokoczęstotliwościowej może towarzyszyć problemom ze smarowaniem; dyskretna składowa zazębienia z wstęgami bocznymi może sugerować modulację; silna składowa prędkości obrotowej może wskazywać na niewyważenie lub niewspółosiowość. To są tropy diagnostyczne, a nie automatyczne decyzje o wymianie. The SKF machine-condition guide provides a useful overview of vibration-based machinery diagnosis.
Temperature measurements also need context. Compare like locations with the same load, ambient condition, warm-up period, and instrument settings. A local hot spot near one bearing can be more useful than a single absolute housing temperature. Rising temperature after a rebuild can result from incorrect bearing setting, misalignment, wrong oil, low oil, excessive oil, or an external pump load. Stop the test if the machine procedure or risk assessment requires it.
Plan removal so the evidence survives
Before removal, obtain the machine serial plate, engine identification, transfer-case assembly tag, pump tags, and current parts information. Mark each pump position and each hose, connector, shim pack, bracket, coupling orientation, and support. Photograph the assembly from several directions. Measure accessible shaft end play or flange runout only with an approved method and note the measuring setup.
Support the pumps and transfer case independently before removing fasteners. Do not let a pump hang from a shaft, coupling, pilot, or hose. Cap hydraulic openings immediately with clean compatible caps. Protect machined pilots and splines. Use the specified lifting points and verify the center of gravity. A case that appears stable on a bench can rotate abruptly as covers or pumps are removed.
If the case has locating dowels, shims, selective spacers, or matched bearing components, preserve their original positions. Stamp-free identification tags and compartmented trays reduce assembly errors. Do not punch-mark a precision surface. If contamination is severe, designate a clean teardown area and prevent debris from moving into open hydraulic components.
Inspect gears with measurements, not impressions
Clean components using the approved process and adequate lighting. Inspect every tooth flank, root, tip, and edge. Look for pitting, spalling, scoring, scuffing, cracking, polishing, abnormal contact, plastic flow, corrosion, and impact marks. Examine internal splines, keys, retaining features, shoulders, and oil passages. A visually dramatic mark is not always the initiating failure; the contact pattern and associated bearing evidence must agree.
Measure backlash and gear contact according to the exact manual. Backlash depends on module or diametral pitch, pressure angle, center distance, tooth thickness, temperature, bearing setting, and assembly design. A universal “good” value is unsafe. The KHK gear technical reference explains standard gear geometry and helps technicians understand measurement relationships, but it cannot replace the Hitachi or machine-specific reuse limit.
| Gear observation | Możliwe czynniki przyczyniające się | Evidence to seek |
|---|---|---|
| Contact near one edge | Misalignment, housing distortion, bearing movement | Bearing-seat condition, shaft runout, dowels, mounting-face data |
| Scuffing or smeared flank | Lubrication breakdown, overload, wrong oil | Oil history, temperature, load event, companion-tooth damage |
| Repeated pitting | Contact fatigue, surface distress, misload | Pattern location, tooth count, hardness records, alignment |
| Pęknięty lub złamany ząb | Impact, foreign object, overload, prior fatigue | Fracture origin, debris, coupling event, pump seizure |
| Worn spline | Relative movement, poor engagement, misalignment | Mating spline, engagement length, fretting, shaft support |
When cracks are suspected, use a suitable nondestructive examination method performed by qualified personnel. Record the method, preparation, coverage, indication location, and acceptance criteria. Do not grind away an indication before it is evaluated. Gears that operate as a matched set may require set replacement even if only one member looks damaged; follow the manual and supplier evidence.
Inspect bearings, shafts, and housing as a system
Bearings determine the running position of the gears. Inspect races, rolling elements, cages, seals, and shoulders for flaking, smearing, discoloration, corrosion, indentations, electrical damage, and debris tracks. A failed bearing may be the cause of poor gear contact, or it may be secondary damage from particles generated elsewhere. Document load-zone patterns and correlate them with shaft and housing measurements.
Check shafts for journal wear, scoring, cracks, spline damage, thread damage, runout, and shoulder condition using calibrated tools and the specified support method. Check housings for fretting at bearing seats, spun races, cracks, damaged dowels, distorted mounting faces, blocked oil paths, and previous repair. A new bearing installed in an oversized or distorted seat will not restore alignment.
Measure rather than relying on finger feel. Record tool identification, calibration status, room and component temperature, datum, and repeated readings. Diameters, bores, runout, end play, preload method, shim thickness, and gear contact all form part of one geometry chain. If the housing requires machining or sleeving, the repair provider must preserve shaft center distance, axis relationship, shoulder location, and oil passages. Ask for a dimensional report.
| Komponent | Minimum inspection record | Decision dependency |
|---|---|---|
| Input and output shafts | Markings, journals, splines, runout, cracks | Manual limits and mating-part condition |
| Bearings | Part marking, load pattern, race/cage condition | Cause analysis, seat fit, contamination exposure |
| Obudowa | Bores, faces, dowels, cracks, oil paths | Alignment and approved repair method |
| Gears | All flanks, backlash, contact, bore/spline, NDT if required | Matched-set policy and service limits |
| Seals and breather | Lip track, hardness, contamination, blockage | Shaft finish, case pressure, lubricant control |
Find the initiating cause before approving parts
Raport z przebudowy powinien określać możliwą do obrony sekwencję awarii. Na przykład: gniazdo łożyska wyjściowego utraciło pasowanie, wał przesunął się, kontakt kół zębatych przesunął się w kierunku krawędzi, obciążenie zębów wzrosło, wżery postępowały, a opiłki żelazne krążyły w obudowie. Taka sekwencja prowadzi do innej naprawy niż “zużyte koła zębate”. Wymaga korekty lub wymiany obudowy, oceny łożysk i kół zębatych, czyszczenia kanałów olejowych oraz zbadania obciążenia, które oddziaływało na wyjście.
Inna sekwencja może rozpocząć się od zatarciem pompy hydraulicznej lub skrajnym oporem. W takim przypadku skrzynia rozdzielcza może wykazywać uszkodzenia skrętne na wielowypustach, sprzęgle lub zębach. Przebudowa skrzyni bez naprawy pompy powtórzy zdarzenie. Sekwencja związana z niskim poziomem oleju może wymagać znalezienia wycieku lub błędu napełniania, sprawdzenia każdego smarowanego łożyska i koła zębatego oraz skorygowania procedury serwisowej. Sekwencja związana z zanieczyszczeniem może wymagać czyszczenia skrzyni, chłodnicy lub kanałów określonych przez konstrukcję oraz wszelkich komponentów współdzielących olej.
Podczas przeglądu naprawy należy używać prostej tabeli przyczynowej. Oddziel potwierdzone dowody, prawdopodobny mechanizm, alternatywne wyjaśnienie i wymagany dowód. Zapobiega to podejmowaniu decyzji zakupowej na podstawie pierwszej znalezionej uszkodzonej części.
| Potwierdzone dowody | Działający mechanizm | Alternatywa | Następny dowód |
|---|---|---|---|
| Kontakt krawędziowy plus fretting gniazda łożyska | Niewspółosiowość wału pod obciążeniem | Odkształcenie mocowania obudowy | Pomiar współosiowości otworów i powierzchni montażowych |
| Ciepło i ciemny olej w całym układzie | Smarowanie lub długotrwałe przeciążenie | Zewnętrzne źródło ciepła | Historia oleju, lepkość i dane obciążenia |
| Złamany ząb ze śladami uderzenia | Ciało obce lub obciążenie udarowe | Pęknięcie zmęczeniowe | Fraktografia, droga zanieczyszczeń i historia zdarzeń |
| Jedno wyjście uszkodzone w pobliżu uszkodzonej pompy | Opór pompy przeniesiony do przekładni | Łożysko pośrednie spowodowało uszkodzenie pompy | Demontaż pompy i porównanie chronologii |
Określ przebudowę, która może być audytowana
Użyteczny zakres przebudowy wymienia każdą kontrolę, pomiar, wymianę, zatwierdzone ponowne użycie, etap obróbki, etap czyszczenia i test końcowy. Określa obowiązującą wersję instrukcji i limity akceptacji. Rejestruje również, kto dostarczył części i czy koła zębate, łożyska, tuleje dystansowe i podkładki regulacyjne muszą być instalowane jako dopasowane lub selektywne grupy.
Wymień uszczelnienia i elementy złączne jednorazowego użytku, gdy wymaga tego instrukcja. Nie zastępuj łożyska wyłącznie na podstawie nominalnego otworu i średnicy zewnętrznej; luz wewnętrzny, klasa precyzji, koszyk, nośność, smarowanie i geometria barku mogą się różnić. Nie zastępuj koła zębatego wyłącznie na podstawie liczby zębów. Otwór, wielowypust, linia śrubowa, kąt przyporu, szerokość wieńca, materiał, obróbka cieplna, modyfikacja zębów i element współpracujący mają znaczenie.
Do porównania katalogowego Hongtengda wymienia zespół skrzyni rozdzielczej pompy powiązany z 9276421 oraz oddzielny zespół skrzyni rozdzielczej pompy powiązany z YB60000413. Te pozycje katalogowe są użytecznymi odniesieniami do zapytań, a nie dowodem, że dwa zespoły są wymienne lub pasują do każdej maszyny noszącej podobną nazwę modelu. Należy sprawdzić różnice w zakresie numerów seryjnych, interfejsów pompy, kołnierza wejściowego, szczegółów czujnika lub smarowania, mocowania, przełożenia i wersji.
Przygotuj zapytanie ofertowe, które zapobiega błędom identyfikacji
Nabywca powinien przesłać pełny model i numer seryjny maszyny, model i numer seryjny silnika, tabliczkę zespołu skrzyni rozdzielczej, tabliczkę każdej pompy hydraulicznej oraz żądany numer części dokładnie tak, jak jest oznaczony. Dodaj wyraźne zdjęcia całego zespołu, strony wejściowej i wyjściowej, powierzchni montażowych, portów, czujników, odpowietrzników, sprzęgieł i uszkodzeń. Dołącz zmierzone dane wału lub wielowypustu, gdy stary zespół jest dostępny.
Określ, czy zapytanie dotyczy kompletnego zespołu, samej obudowy, koła zębatego, wału, zestawu łożysk, zestawu uszczelnień czy usługi przebudowy. Opisz awarię i wymień komponenty już wymienione. Poproś dostawcę o potwierdzenie, co jest zawarte, podstawy identyfikacji, wymaganego stanu rdzenia, konserwacji, dokumentacji testowej, pakowania, warunków gwarancji, czasu realizacji i wszelkich wykluczonych akcesoriów. Potwierdzenie zachowaj w formie pisemnej.
W przypadku zespołu remanufacturowanego poproś o standard demontażu i kontroli, krytyczne pomiary, kryteria wymiany, metodę naprawy obudowy, identyfikowalność kół zębatych i łożysk, jeśli dostępna, kontrolę czyszczenia, procedurę montażu i zapis testów. Samo określenie “przebudowany” nie definiuje zakresu. Profesjonalna wycena powinna pozwolić warsztatowi porównać porównywalne ze sobą.
| Pole zapytania ofertowego | Dlaczego ma znaczenie |
|---|---|
| Tabliczki znamionowe maszyny i silnika | Rozdziela rodziny modeli, podziały numerów seryjnych i konfiguracje regionalne |
| Tabliczki skrzyni rozdzielczej i pompy | Łączy zespół z jego rzeczywistymi interfejsami |
| Zdjęcia każdej strony | Pokazuje kołnierze, mocowania, porty, czujniki i konfigurację |
| Dowody awarii | Określa ryzyko zanieczyszczenia i zakres naprawy |
| Zmierzone interfejsy | Zapewnia drugą kontrolę, gdy oznaczenia są niejasne |
| Wymagane dostarczane elementy | Wyjaśnia raport testowy, konserwację, pakowanie i gwarancję |
Kontroluj czystość i geometrię montażu
Wyczyść obudowę, galerie olejowe, pokrywy, elementy złączne, kolektory magnetyczne i komponenty wielokrotnego użytku zatwierdzoną metodą. Upewnij się, że media czyszczące i włókna nie pozostaną wewnątrz. Potwierdź, że kanały olejowe są drożne. Chronić nowe łożyska i wyczyszczone koła zębate do momentu montażu. Użyj określonego smaru montażowego i nigdy nie obracaj suchego łożyska pod obciążeniem.
Instaluj łożyska, przykładając siłę przez właściwy pierścień, stosując kontrolowane nagrzewanie lub oprzyrządowanie, jeśli jest określone. Zweryfikuj osadzenie względem barków. Instaluj wały, koła zębate, tuleje dystansowe i elementy ustalające w zarejestrowanej kolejności. Ustaw napięcie wstępne, luz osiowy i luz międzyzębny metodą producenta. Nakładaj pastę znaczącą wyłącznie zgodnie z pozwoleniem, obracaj w określonym kierunku i warunkach obciążenia oraz udokumentuj końcowy wzór kontaktu.
Sprawdzaj obrót wału na określonych etapach, aby problem można było zlokalizować przed zamknięciem skrzyni. Zweryfikuj, czy uszczelnienia są skierowane we właściwym kierunku i pracują na akceptowalnych powierzchniach. Stosuj określone uszczelniacze oszczędnie i zapobiegaj przedostawaniu się nadmiaru materiału do kanałów olejowych. Stosuj moment dokręcania i kąt elementów złącznych w prawidłowej kolejności za pomocą skalibrowanych narzędzi. Rejestruj wartości końcowe, a nie tylko zapis “zmontowano”.”
Uruchamiaj przebudowaną skrzynię rozdzielczą etapami
Przed instalacją należy potwierdzić, że sprzęgło silnika i wejścia pompy są akceptowalne. Wyrównać i podeprzeć zespół zgodnie z instrukcją obsługi. Podłączać pompy bez wymuszania pasowania ani używania elementów złącznych do ściągania nieosiowych komponentów. Prowadzić węże i okablowanie tak, aby uniknąć naprężeń. Napełnić określonym czystym smarem zgodnie z prawidłową procedurą poziomu i temperatury, a następnie wykonać wszelkie kroki zalewania wstępnego lub wstępnego smarowania.
Pierwsze uruchomienie powinno być kontrolowane. Zweryfikować kierunek obrotów i cyrkulację oleju zgodnie z instrukcją. Nasłuchiwać i obserwować w warunkach niskiego ryzyka, następnie zwiększać prędkość i obciążenie hydrauliczne w zaplanowanych krokach. Monitorować wycieki, poziom oleju, temperaturę korpusu, drgania, prędkość pompy i odpowiedź hydrauliczną. Zatrzymać w przypadku nietypowego hałasu, szybkiego wzrostu temperatury, powstawania metalu, utraty napędu lub jakiegokolwiek limitu określonego w instrukcji.
Po ustabilizowaniu się powtórzyć pomiary w tych samych oznaczonych punktach, które były używane przed naprawą. Sprawdzić wycieki po wyłączeniu i postępować zgodnie z wymaganą procedurą poziomu oleju. Jeśli instrukcja wymaga wczesnej kontroli oleju lub filtra, wykonać ją i zachować wyniki. Pojedynczy cichy bieg jałowy nie jest testem rozruchu.
| Etap | Odnotować | Decyzja |
|---|---|---|
| Przed uruchomieniem | Olej, wyrównanie, mocowania, osłony, połączenia pomp, kroki z instrukcji | Gotowe lub usunąć niedobór |
| Początkowa rotacja | Hałas, cyrkulacja, wyciek, prędkość | Kontynuować lub zatrzymać |
| Rozgrzewka bez obciążenia | Trend temperatury, drgania, stan oleju | Ustalić stabilną linię bazową |
| Stopniowe obciążenie hydrauliczne | Odpowiedź każdego wyjścia, temperatura i drgania | Potwierdzić wspólne i indywidualne zachowanie napędu |
| Kontrola po teście | Wycieki, poziom, kontrola zanieczyszczeń, kontrola elementów złącznych jeśli określono | Zwolnić, monitorować lub otworzyć ponownie |
Praktyczny zapis decyzji inżynierskiej
Ostateczny plik zadania powinien łączyć reklamację, pomiary przed demontażem, ustalenia dotyczące oleju i zanieczyszczeń, zdjęcia z demontażu, raport wymiarowy, oświadczenie o przyczynie źródłowej, decyzje dotyczące części, ustawienia montażowe i wyniki rozruchu. Ten zapis chroni warsztat i nabywcę. Tworzy również linię bazową dla przyszłych trendów drgań, temperatury i oleju.
Sklasyfikować każdy komponent jako zaakceptowany, naprawiony, wymieniony lub odrzucony i podać uzasadniające dowody. Wymienić nierozwiązane ryzyka i wymagane działania następcze. Jeśli dokładna przyczyna nie może być udowodniona, powiedzieć to i udokumentować najbardziej prawdopodobny mechanizm oraz środki kontroli zastosowane w celu zmniejszenia nawrotu. Uczciwość techniczna jest bardziej użyteczna niż fałszywa pewność.
W celu pisemnego porównania przekładni pompy koparki, przesłać do Hongtengda tabliczkę z numerem seryjnym maszyny, kompletne tabliczki korpusu i pompy, zdjęcia starego zespołu, szczegóły interfejsu wejściowego i wyjściowego, zmierzone informacje o wielowypuście oraz raport z demontażu przez stronę zapytań o części. Odpowiedź powinna potwierdzić podstawę identyfikacji, zanim decyzje dotyczące ceny, produkcji lub wysyłki zostaną uznane za ostateczne.