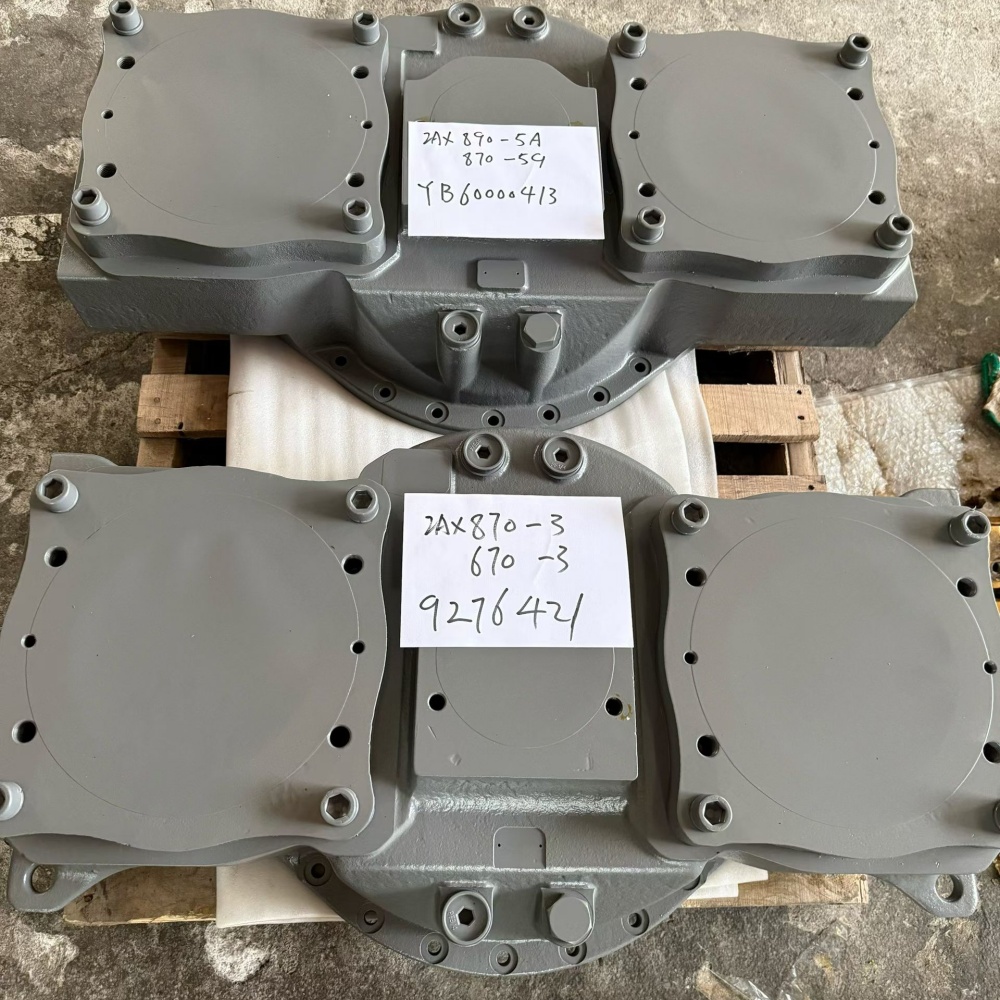
Un défaillance du carter de transfert de pompe d'excavatrice peut imiter un problème de pompe hydraulique, un problème de moteur, ou même une défaillance du système de contrôle. Le carter de transfert se situe entre la sortie du moteur et une ou plusieurs pompes hydrauliques. Son rôle est mécanique : accepter le couple, le répartir par engrenages et arbres, supporter ces éléments rotatifs sur des roulements, et maintenir la ligne d'entraînement alignée et lubrifiée. Un défaut n'importe où dans ce chemin peut produire du bruit, de la chaleur, des débris métalliques, une vitesse de pompe instable, une fuite de joint, ou une perte complète de puissance hydraulique.
L'erreur coûteuse consiste à remplacer les pompes avant de prouver où commence la défaillance. Une pompe avec des dommages internes peut charger le train d'engrenages de transfert. Un accouplement usé peut marteler l'entrée. Un roulement défaillant peut déplacer un engrenage hors de prise. Une huile basse ou contaminée peut endommager plusieurs composants à la fois. Pour cette raison, un diagnostic professionnel doit relier le symptôme de fonctionnement aux données de pression, aux données de vitesse, aux preuves lubrifiantes, à la localisation des vibrations, à l'état des arbres, au contact des engrenages, à l'état des roulements et à la géométrie du carter.
Ce guide donne aux ateliers de réparation, aux équipes de flotte et aux acheteurs B2B un chemin discipliné depuis la première plainte jusqu'à une reconstruction contrôlée et un enregistrement de mise en service. Il explique la pratique d'ingénierie générale. Le manuel d'entretien de la machine et le manuel exact du carter de transfert de pompe restent l'autorité pour la qualité d'huile, la procédure de niveau, le jeu, les réglages de roulements, les jeux, le couple, le levage et les limites d'acceptation.
Ce que fait le carter de transfert de pompe
Les grandes excavatrices ont souvent besoin d'une puissance hydraulique substantielle pour les fonctions de flèche, de bras, de godet, d'orientation, de translation, de refroidissement et de pilotage. Le carter de transfert crée une jonction mécanique compacte entre le moteur et les pompes hydrauliques. Un flange d'entrée, un arbre ou un accouplement reçoit le couple du moteur. Un ensemble d'engrenages transmet ensuite ce couple aux arbres de sortie connectés aux pompes. Les roulements contrôlent les positions des arbres, le carter préserve les entraxes, les joints retiennent le lubrifiant et les reniflards gèrent la pression interne.
Cette disposition explique pourquoi le même symptôme peut avoir plusieurs causes. Si un roulement de sortie développe du jeu, le contact des engrenages se déplace et le bruit augmente sous charge. Si une pompe commence à se gripper, le train d'engrenages subit une charge torsionnelle anormale. Si l'accouplement d'entrée est usé, le carter peut sembler endommagé même lorsque ses engrenages restent réutilisables. Si le niveau d'huile est incorrect, la chaleur et la mousse peuvent apparaître avant une défaillance visible des dents. Le diagnostic doit donc traiter l'accouplement moteur, le carter de transfert, les interfaces de pompe et les pompes comme un seul système d'entraînement connecté.
Le Informations sur l'huile de transmission de pompe Hitachi met l'accent sur la lubrification, le fonctionnement des engrenages, la protection contre l'usure et la protection contre la corrosion pour ce type d'application. Cela soutient un point général : le lubrifiant est un composant de travail, pas simplement un consommable. Il transporte la chaleur, sépare les surfaces, suspend les contaminants et préserve les preuves pouvant identifier le mécanisme de défaillance.
Construire une chaîne de preuves avant le démontage
Commencez par la description de l'opérateur, mais convertissez-la en conditions reproductibles. Enregistrez si la plainte se produit à froid ou à chaud, au ralenti ou à haute vitesse, avec une fonction hydraulique ou plusieurs, pendant l'accélération du moteur, pendant la décharge de la pompe, ou après une réparation particulière. Notez la première date, les heures machine, les travaux récents sur l'huile ou la pompe, et si le symptôme est apparu soudainement ou a progressé dans le temps.
Inspectez la machine avant de la nettoyer. Photographiez les fuites, l'état du reniflard, les boulons de montage, les protections d'accouplement, le routage des flexibles, les dommages au carter et la peinture déplacée autour des joints. Confirmez le niveau de fluide selon la procédure du fabricant. Prélevez un échantillon d'huile propre et retenez l'huile de vidange à travers un tamis fin. Étiquetez chaque échantillon avec la température de l'huile, les heures machine, le point de prélèvement et la condition de fonctionnement. Un échantillon mélangé et non étiqueté a peu de valeur diagnostique.
| Preuves | Ce qu'il faut enregistrer | Ce que cela peut indiquer |
|---|---|---|
| Bruit | Localisation, fréquence, charge, vitesse, température | Engrènement, roulement, accouplement, pulsation de pompe ou résonance |
| Température | Points comparables et condition de fonctionnement stabilisée | Frottement, précharge, huile basse, surcharge ou rejet de chaleur restreint |
| Lubrifiant | Niveau, couleur, odeur, mousse, eau, type de particules | Oxydation, aération, contamination, dommages aux dents ou aux roulements |
| Les vibrations | Emplacement du capteur, direction, vitesse et charge | Déséquilibre, desserrage, engrènement, défaut de roulement ou désalignement |
| Comportement hydraulique | Vitesse de pompe, réponse en pression et fonctions affectées | Charge de pompe, interruption d'entraînement, problème de contrôle ou défaillance multi-système |
N'utilisez jamais de tournevis ou de sonde improvisée près des pièces rotatives. Suivez les procédures de consignation, de protection, de levage, d'incendie et de fluides chauds de la machine. Si l'écoute ou les mesures de vibration nécessitent un fonctionnement, utilisez des instruments approuvés depuis un emplacement sûr. Les grands ensembles de transfert stockent une masse considérable et peuvent se déplacer lorsque les supports ou les pompes sont retirés.
Séparer les symptômes du carter de transfert des défauts de pompe hydraulique
Une zone pompe-transfert bruyante ne prouve pas un dommage aux engrenages. L'ondulation de pression hydraulique peut exciter le carter. Un roulement d'entrée de pompe peut transmettre des vibrations dans le carter. Un accouplement flexible détérioré peut cogner lors des changements de vitesse. Un problème d'allumage ou de support moteur peut générer une vibration répétitive qui apparaît au carter de transfert. La question diagnostique n'est pas “ Où l'entends-je ? ” mais “ Quel composant crée l'énergie, et comment le signal change-t-il avec l'état de fonctionnement ? ”
Comparez le symptôme mécanique avec la charge hydraulique. Si le bruit change brusquement lorsqu'une pompe particulière se charge, identifiez la sortie connectée à cette pompe. S'il suit la vitesse du moteur avec le système hydraulique déchargé, inspectez le chemin d'entrée, les roulements et l'engrènement. Si un circuit hydraulique est faible mais que l'arbre de pompe correspondant tourne à la vitesse attendue, examinez cette pompe et ses commandes avant de condamner le carter de transfert. Si plusieurs sorties de pompe deviennent erratiques ensemble et que la vitesse d'entrée est stable, un problème d'entraînement mécanique partagé mérite attention.
Lorsque la procédure d'entretien le permet, mesurez la vitesse du moteur et chaque vitesse de pompe ou de sortie accessible avec un équipement calibré. Examinez les pressions hydrauliques et les commandes de contrôle en utilisant les points de test corrects. Ne déconnectez pas une pompe et ne faites pas fonctionner un entraînement partiellement assemblé simplement pour isoler un bruit, sauf si le fabricant fournit explicitement cette procédure. La comparaison utile la plus sûre provient souvent de mesures synchronisées de vitesse, pression, température et vibration pendant les tests normaux.
Le site guide de spécification de pompe hydraulique d'excavatrice explique les données d'identification nécessaires lorsque la pompe elle-même devient suspecte. Le guide d'inspection des engrenages d'entraînement de pompe hydraulique associé se concentre plus étroitement sur les preuves d'engrenages. Utilisez les deux enregistrements avec les conclusions du carter de transfert afin que la portée de la réparation traite la cause plutôt que seulement la pièce la plus endommagée.
Utiliser le lubrifiant et les débris comme preuves de défaillance
L'état de l'huile peut réduire la recherche avant le démontage. Un niveau bas peut indiquer une fuite, une procédure de remplissage incorrecte ou un entretien négligé. L'huile mousseuse peut résulter d'une aération, d'un surremplissage, d'une contamination ou d'une agitation de retour, selon la conception. L'huile foncée et une odeur de brûlé suggèrent une température excessive ou une oxydation prolongée. L'apparence laiteuse peut indiquer de l'eau, tandis que les particules métalliques visibles exigent une inspection contrôlée.
Séparez les débris magnétiques des non magnétiques et documentez la taille, la forme, la couleur et la quantité. Une pâte ferreuse fine sur un aimant peut différer en signification de flocons ou copeaux frais. Un matériau de couleur cuivre peut provenir d'une cage, d'une surface de butée ou d'une bague. Des fragments de joint, de la peinture et du matériau de joint peuvent également révéler des travaux antérieurs. L'analyse d'huile en laboratoire peut ajouter des comptages de particules, des tendances élémentaires, la viscosité, l'eau et les données d'oxydation, mais un seul échantillon doit être interprété en fonction de l'âge de l'huile, des appoints, de la filtration et de l'historique de référence.
Ne rincez pas toutes les preuves avant que la cause ne soit enregistrée. Inversement, ne traitez pas chaque particule comme la preuve que chaque engrenage doit être remplacé. L'emplacement et la morphologie comptent. Une dent ébréchée produit un motif différent d'une usure adhésive étendue. Un roulement qui s'effondre peut envoyer des débris secondaires à travers des engrenages autrement réutilisables. Le but de la chaîne de preuves est d'identifier la défaillance initiatrice et les pièces exposées à ses débris.
Lors de l'inspection en fonctionnement, les fabricants de roulements recommandent de surveiller le bruit, les vibrations, la température et l'état du lubrifiant. Le guide d'inspection en fonctionnement NSK est utile pour ces observations générales, tandis que le manuel exact de l'excavatrice fournit les limites spécifiques à la machine.
Interpréter soigneusement le bruit, la température et les vibrations
L'engrènement produit des fréquences caractéristiques liées à la vitesse de l'arbre et au nombre de dents. Les roulements peuvent produire des motifs d'impact répétitifs liés à la géométrie et à la vitesse. Le jeu peut créer des harmoniques et de la modulation. Ces principes rendent l'analyse vibratoire puissante, mais un spectre sans référence de vitesse d'arbre, nombre de dents, orientation du capteur et référence peut être trompeur. Collectez des données reproductibles à des points de mesure marqués et aux mêmes états de fonctionnement.
Comparez le côté entrée, chaque côté sortie et le carter près des sièges de roulement. Enregistrez les directions axiale, horizontale et verticale lorsque cela est pratique. Une augmentation large de l'énergie haute fréquence peut accompagner une détresse de lubrification ; une composante d'engrènement discrète avec bandes latérales peut suggérer une modulation ; une forte composante de vitesse de rotation peut pointer vers un déséquilibre ou un désalignement. Ce sont des pistes diagnostiques, pas des décisions de remplacement automatiques. Le SKF machine-condition guide provides a useful overview of vibration-based machinery diagnosis.
Temperature measurements also need context. Compare like locations with the same load, ambient condition, warm-up period, and instrument settings. A local hot spot near one bearing can be more useful than a single absolute housing temperature. Rising temperature after a rebuild can result from incorrect bearing setting, misalignment, wrong oil, low oil, excessive oil, or an external pump load. Stop the test if the machine procedure or risk assessment requires it.
Plan removal so the evidence survives
Before removal, obtain the machine serial plate, engine identification, transfer-case assembly tag, pump tags, and current parts information. Mark each pump position and each hose, connector, shim pack, bracket, coupling orientation, and support. Photograph the assembly from several directions. Measure accessible shaft end play or flange runout only with an approved method and note the measuring setup.
Support the pumps and transfer case independently before removing fasteners. Do not let a pump hang from a shaft, coupling, pilot, or hose. Cap hydraulic openings immediately with clean compatible caps. Protect machined pilots and splines. Use the specified lifting points and verify the center of gravity. A case that appears stable on a bench can rotate abruptly as covers or pumps are removed.
If the case has locating dowels, shims, selective spacers, or matched bearing components, preserve their original positions. Stamp-free identification tags and compartmented trays reduce assembly errors. Do not punch-mark a precision surface. If contamination is severe, designate a clean teardown area and prevent debris from moving into open hydraulic components.
Inspect gears with measurements, not impressions
Clean components using the approved process and adequate lighting. Inspect every tooth flank, root, tip, and edge. Look for pitting, spalling, scoring, scuffing, cracking, polishing, abnormal contact, plastic flow, corrosion, and impact marks. Examine internal splines, keys, retaining features, shoulders, and oil passages. A visually dramatic mark is not always the initiating failure; the contact pattern and associated bearing evidence must agree.
Measure backlash and gear contact according to the exact manual. Backlash depends on module or diametral pitch, pressure angle, center distance, tooth thickness, temperature, bearing setting, and assembly design. A universal “good” value is unsafe. The KHK gear technical reference explains standard gear geometry and helps technicians understand measurement relationships, but it cannot replace the Hitachi or machine-specific reuse limit.
| Gear observation | Contributeurs possibles | Evidence to seek |
|---|---|---|
| Contact near one edge | Misalignment, housing distortion, bearing movement | Bearing-seat condition, shaft runout, dowels, mounting-face data |
| Scuffing or smeared flank | Lubrication breakdown, overload, wrong oil | Oil history, temperature, load event, companion-tooth damage |
| Repeated pitting | Contact fatigue, surface distress, misload | Pattern location, tooth count, hardness records, alignment |
| Dent fissurée ou cassée | Impact, foreign object, overload, prior fatigue | Fracture origin, debris, coupling event, pump seizure |
| Worn spline | Relative movement, poor engagement, misalignment | Mating spline, engagement length, fretting, shaft support |
When cracks are suspected, use a suitable nondestructive examination method performed by qualified personnel. Record the method, preparation, coverage, indication location, and acceptance criteria. Do not grind away an indication before it is evaluated. Gears that operate as a matched set may require set replacement even if only one member looks damaged; follow the manual and supplier evidence.
Inspect bearings, shafts, and housing as a system
Bearings determine the running position of the gears. Inspect races, rolling elements, cages, seals, and shoulders for flaking, smearing, discoloration, corrosion, indentations, electrical damage, and debris tracks. A failed bearing may be the cause of poor gear contact, or it may be secondary damage from particles generated elsewhere. Document load-zone patterns and correlate them with shaft and housing measurements.
Check shafts for journal wear, scoring, cracks, spline damage, thread damage, runout, and shoulder condition using calibrated tools and the specified support method. Check housings for fretting at bearing seats, spun races, cracks, damaged dowels, distorted mounting faces, blocked oil paths, and previous repair. A new bearing installed in an oversized or distorted seat will not restore alignment.
Measure rather than relying on finger feel. Record tool identification, calibration status, room and component temperature, datum, and repeated readings. Diameters, bores, runout, end play, preload method, shim thickness, and gear contact all form part of one geometry chain. If the housing requires machining or sleeving, the repair provider must preserve shaft center distance, axis relationship, shoulder location, and oil passages. Ask for a dimensional report.
| Composant | Minimum inspection record | Decision dependency |
|---|---|---|
| Input and output shafts | Markings, journals, splines, runout, cracks | Manual limits and mating-part condition |
| Bearings | Part marking, load pattern, race/cage condition | Cause analysis, seat fit, contamination exposure |
| Boîtier | Bores, faces, dowels, cracks, oil paths | Alignment and approved repair method |
| Gears | All flanks, backlash, contact, bore/spline, NDT if required | Matched-set policy and service limits |
| Seals and breather | Lip track, hardness, contamination, blockage | Shaft finish, case pressure, lubricant control |
Find the initiating cause before approving parts
A rebuild report should state a defensible failure sequence. For example: an output bearing seat lost fit, the shaft moved, gear contact shifted toward an edge, tooth loading increased, pitting progressed, and ferrous debris circulated through the case. That sequence leads to a different repair from “gears worn.” It requires housing correction or replacement, bearing and gear evaluation, cleaning of oil passages, and investigation of the load that affected the output.
Another sequence might begin with hydraulic pump seizure or extreme drag. In that case, the transfer case may show torsional damage at splines, coupling, or teeth. Rebuilding the case without repairing the pump repeats the event. A low-oil sequence may require finding the leak or fill error, inspecting every lubricated bearing and gear, and correcting the service procedure. A contamination sequence may require cleaning the case, cooler or passages specified by the design, and any components sharing the oil.
Use a simple causal table during the repair review. Separate confirmed evidence, likely mechanism, alternative explanation, and required proof. This prevents a purchasing decision from being driven by the first damaged part found.
| Confirmed evidence | Working mechanism | Alternative | Next proof |
|---|---|---|---|
| Edge contact plus bearing-seat fretting | Shaft misalignment under load | Housing mounting distortion | Bore alignment and mounting-face measurement |
| Heat and dark oil throughout | Lubrication or sustained overload | External heat source | Oil history, viscosity and load data |
| Broken tooth with impact marks | Foreign object or shock load | Fatigue-origin fracture | Fractography, debris path and event history |
| One output damaged near failed pump | Pump drag transferred into gearing | Transfer bearing caused pump damage | Pump teardown and chronology comparison |
Specify a rebuild that can be audited
A useful rebuild scope lists every inspection, measurement, replacement, approved reuse, machining step, cleaning step, and final test. It identifies the governing manual revision and acceptance limits. It also records who supplied the parts and whether gears, bearings, spacers, and shims must be installed as matched or selective groups.
Replace seals and one-time fasteners where the manual requires them. Do not substitute a bearing based only on nominal bore and outside diameter; internal clearance, precision class, cage, load rating, lubrication, and shoulder geometry may differ. Do not substitute a gear based only on tooth count. Bore, spline, helix, pressure angle, face width, material, heat treatment, tooth modification, and mating member all matter.
For catalog comparison, Hongtengda lists a 9276421-associated pump transfer case assembly et un YB60000413-associated pump transfer case assembly. These listings are useful inquiry references, not proof that two assemblies interchange or fit every machine carrying a similar model name. Differences in serial range, pump interfaces, input flange, sensor or lubrication details, mounting, gear ratio, and revisions must be checked.
Prepare an RFQ that prevents identification errors
A buyer should send the complete machine model and serial number, engine model and serial, transfer-case assembly tag, each hydraulic pump tag, and the requested part number exactly as marked. Add clear photographs of the entire unit, input and output sides, mounting faces, ports, sensors, breathers, couplings, and damage. Include measured shaft or spline data when the old unit is available.
State whether the request is for a complete assembly, bare housing, gear, shaft, bearing kit, seal kit, or rebuild service. Describe the failure and list components already replaced. Ask the supplier to confirm what is included, the identification basis, required core condition, preservation, test documentation, packaging, warranty terms, lead time, and any excluded accessories. Keep confirmation in writing.
For a remanufactured assembly, request the teardown and inspection standard, critical measurements, replacement criteria, housing-repair method, gear and bearing traceability where available, cleaning controls, assembly procedure, and test record. “Rebuilt” alone does not define scope. A professional quotation should let the workshop compare like with like.
| Champ de demande de prix | Pourquoi c'est important |
|---|---|
| Machine and engine serial plates | Separates model families, serial breaks, and regional configurations |
| Transfer-case and pump tags | Connects the assembly to its real interfaces |
| Photos of every side | Shows flanges, mounts, ports, sensors, and configuration |
| Preuves de défaillance | Defines contamination risk and repair scope |
| Measured interfaces | Provides a second check when markings are unclear |
| Required deliverables | Clarifies test report, preservation, packaging, and warranty |
Control assembly cleanliness and geometry
Clean the housing, oil galleries, covers, fasteners, magnetic collectors, and reusable components by the approved method. Ensure cleaning media and lint cannot remain inside. Confirm oil passages are open. Keep new bearings and cleaned gears protected until installation. Use the specified assembly lubricant and never rotate a dry bearing under load.
Install bearings with force applied through the correct ring, using controlled heating or tooling where specified. Verify seating against shoulders. Install shafts, gears, spacers, and retaining devices in the recorded sequence. Set preload, end play, and backlash by the manufacturer method. Apply marking compound only as permitted, rotate in the specified direction and load condition, and document the final contact pattern.
Check shaft rotation at defined stages so a problem can be located before the case is closed. Verify seals face the correct direction and run on acceptable surfaces. Use specified sealants sparingly and prevent excess material from entering oil passages. Apply fastener torque and angle in the correct sequence with calibrated tools. Record final values rather than writing only “assembled.”
Commission the rebuilt transfer case in stages
Before installation, confirm the engine coupling and pump inputs are acceptable. Align and support the assembly as the manual directs. Connect pumps without forcing pilots or using fasteners to draw misaligned components together. Route hoses and wiring to avoid stress. Fill with the specified clean lubricant by the correct level and temperature procedure, then complete any priming or pre-lubrication step.
The first run should be controlled. Verify rotation and oil circulation according to the manual. Listen and observe at low-risk conditions, then increase speed and hydraulic load in planned steps. Monitor leakage, oil level, case temperature, vibration, pump speed, and hydraulic response. Stop for abnormal noise, rapid temperature rise, metal generation, loss of drive, or any manual-defined limit.
After stabilization, repeat measurements at the same marked points used before repair. Check for leaks after shutdown and follow the required oil-level procedure. If the manual requires an early oil or filter inspection, perform it and retain the findings. A single quiet idle run is not a commissioning test.
| Stade | À consigner | Decision |
|---|---|---|
| Pre-start | Oil, alignment, mounts, guards, pump connections, manual steps | Ready or correct deficiency |
| Initial rotation | Noise, circulation, leakage, speed | Continue or stop |
| Warm unloaded operation | Temperature trend, vibration, oil condition | Establish stable baseline |
| Staged hydraulic load | Each output response, temperature and vibration | Confirm shared and individual drive behavior |
| Post-test inspection | Leaks, level, debris check, fastener checks if specified | Release, monitor, or reopen |
A practical engineering decision record
The final job file should connect the complaint, pre-removal measurements, oil and debris findings, teardown photographs, dimensional report, root-cause statement, part decisions, assembly settings, and commissioning results. This record protects the workshop and the buyer. It also creates a baseline for future vibration, temperature, and oil trends.
Classify each component as accepted, repaired, replaced, or rejected, and give the supporting evidence. List unresolved risks and required follow-up. If the exact cause cannot be proven, say so and document the most probable mechanism plus the controls used to reduce recurrence. Technical honesty is more useful than false certainty.
For written comparison of an excavator pump transfer case, send Hongtengda the machine serial plate, complete case and pump tags, old-unit photographs, input and output interface details, measured spline information, and the teardown report through the page de demande de pièces. The response should confirm the identification basis before price, production, or shipment decisions are treated as final.